Deux fraises peuvent sembler presque identiques et offrir pourtant des performances très différentes sur la même opération. Souvent, la différence tient au revêtement. Les revêtements de fraises sont de fines couches protectrices qui aident un outil de coupe à supporter la chaleur, le frottement et l'usure. Sur les fraises CNC, choisir le bon revêtement peut se traduire par une durée de vie d'outil plus longue, des états de surface plus propres et moins de changements d'outil imprévus.
Ce guide des revêtements de fraises explique simplement ce que font les revêtements des fraises en carbure, en quoi diffèrent les types les plus courants et comment adapter un revêtement à la matière que vous usinez.
Que sont les revêtements de fraises et pourquoi sont-ils importants ?
Un revêtement de fraise est une couche très fine appliquée à la surface d'un outil de coupe.
Un revêtement bien choisi agit de quatre façons principales :
- Supporte la chaleur: La coupe des métaux génère une chaleur intense à l'arête de l'outil. Le revêtement agit comme un bouclier, si bien que l'arête reste tranchante plus longtemps.
- Résiste à l'usure: Un revêtement dur protège l'arête des frottements et de l'abrasion, ce qui ralentit l'usure de l'outil.
- Réduit le frottement: Une surface plus lisse aide les copeaux à glisser au lieu d'obstruer l'outil.
- Empêche le collage: Certains métaux tendres ont tendance à coller à l'arête de coupe. Le bon revêtement aide à éviter cette accumulation.
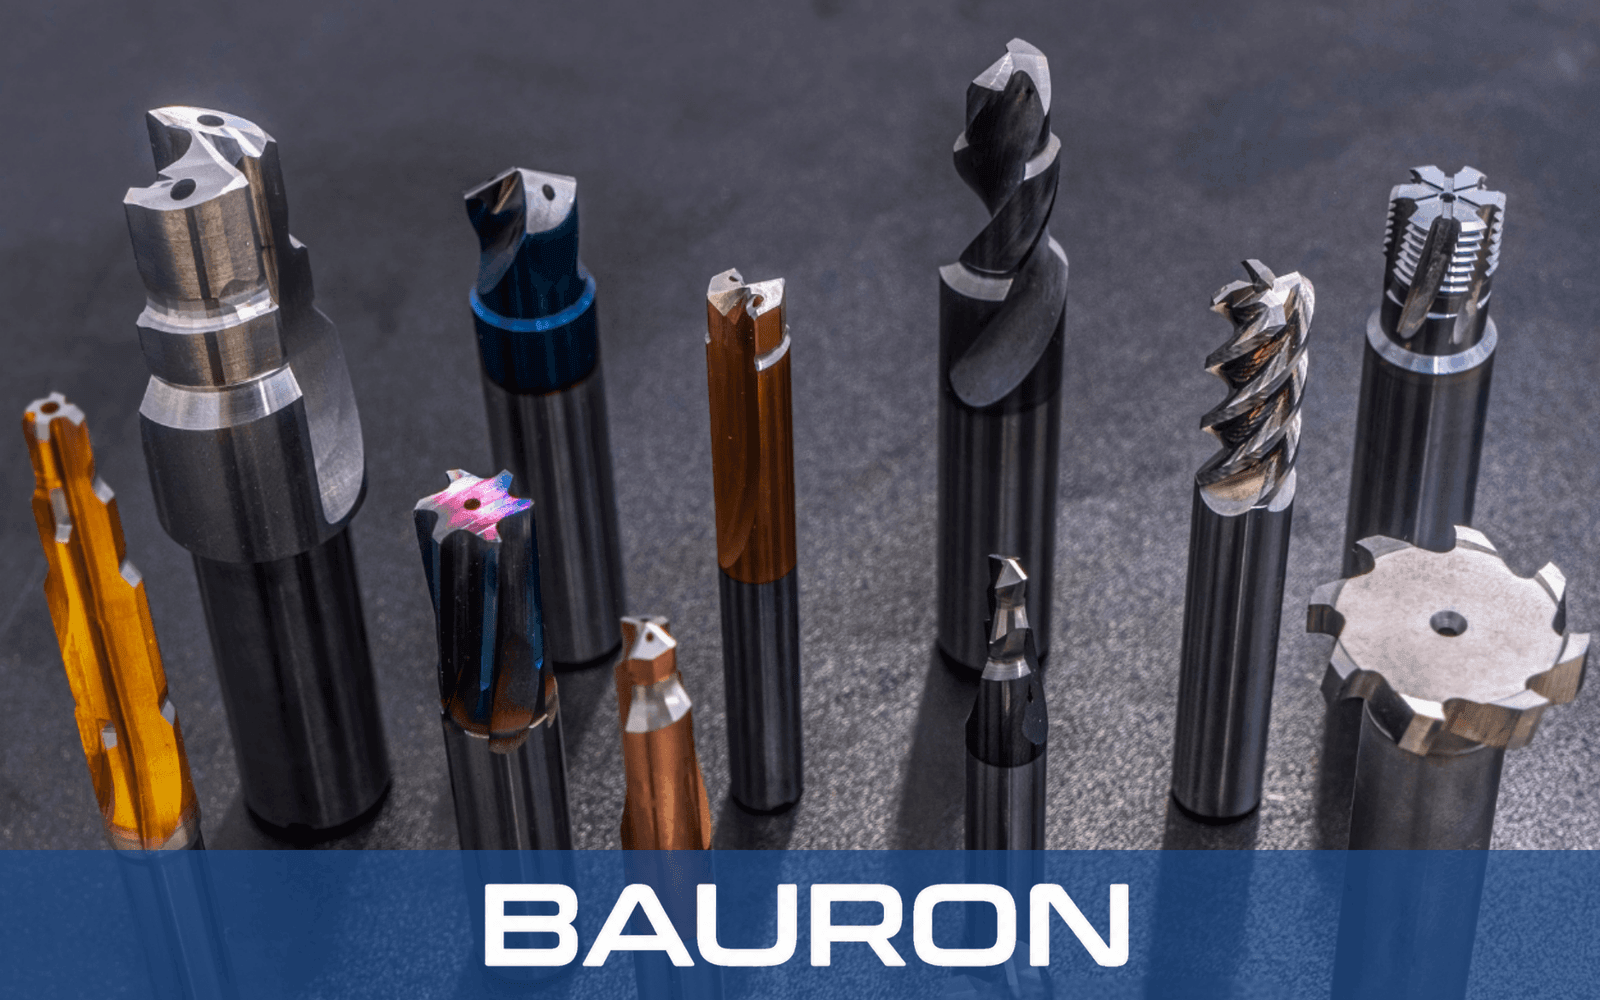
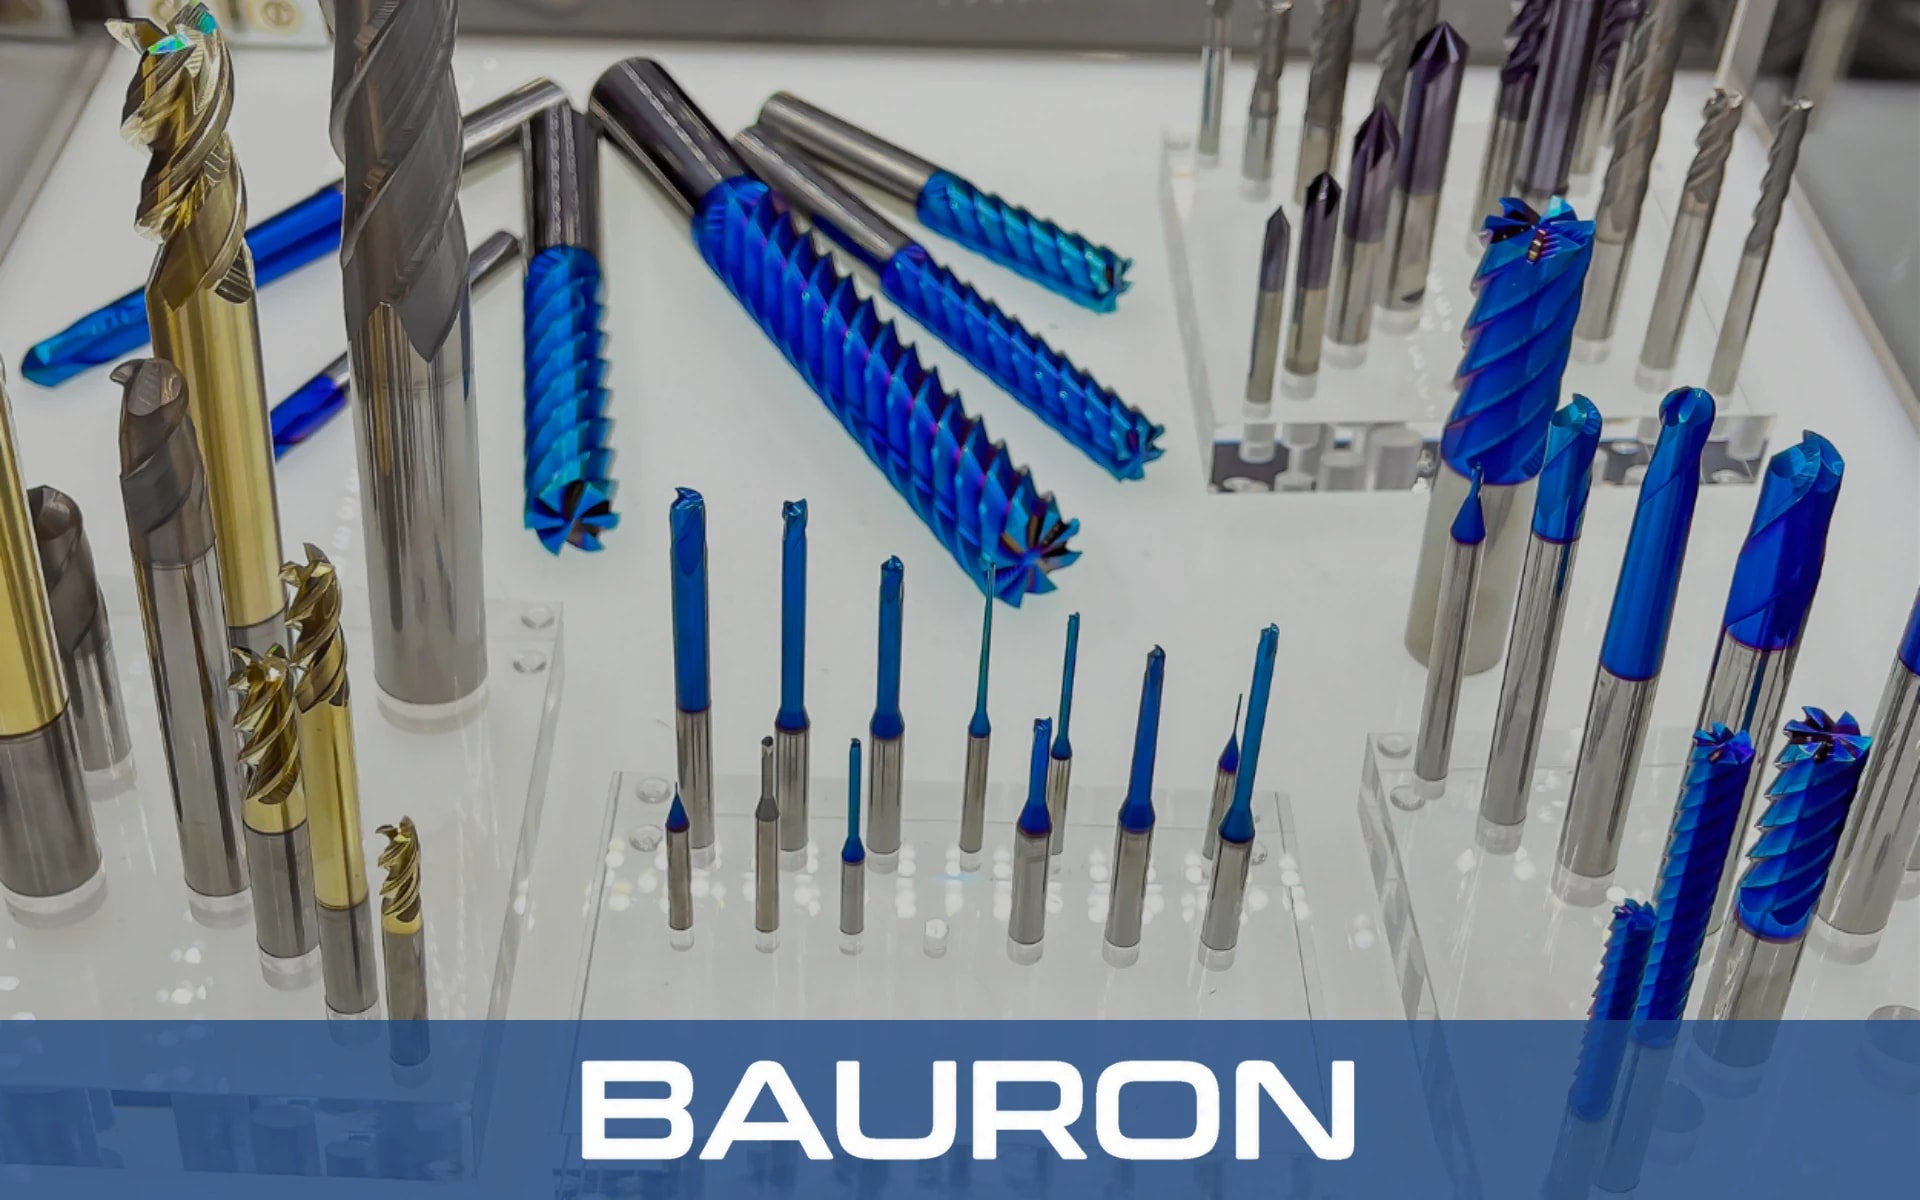
Un revêtement donne les meilleurs résultats lorsqu'il fait partie d'une conception d'outil complète. La nuance de carbure, la forme de l'arête de coupe et le revêtement doivent tous convenir à l'opération. C'est pourquoi Bauron associe des fraises en carbure à grain fin à des options de revêtement choisies pour chaque application.
Les revêtements de fraises courants en un coup d'œil
Ce tableau rapide compare les revêtements de fraises en carbure que vous rencontrerez le plus souvent. Utilisez-le comme point de départ pour choisir un outil.
| Revêtement | Point fort principal | Idéal pour | Moins adapté à |
|---|---|---|---|
| AlTiN | Forte résistance à la chaleur | Acier inoxydable, acier allié, acier trempé | Aluminium |
| nACo | Très haute résistance à la chaleur et à l'usure | Superalliages, titane, acier inoxydable | Aluminium |
| TiAlN | Bonnes performances polyvalentes | Usinage général des aciers | Aluminium |
| DLC | Très lisse, faible frottement | Aluminium, cuivre, plastiques | Acier |
| ZrN | Surface antiadhérente | Aluminium, laiton, autres métaux tendres | Acier trempé |
| Non revêtu (poli) | Arête la plus tranchante possible | Aluminium, plastiques, travaux de finition | Coupe à forte chaleur |
Comment choisir les revêtements de fraises selon votre matière
La matière usinée est le facteur le plus important dans le choix d'un revêtement. Avant de décider, posez-vous ces cinq questions :
- Quelle matière vais-je usiner ?Les métaux tendres et les aciers durs exigent des revêtements très différents.
- Quelle chaleur la coupe va-t-elle générer ?Les vitesses élevées, les alliages tenaces et l'usinage à sec augmentent tous la chaleur.
- Les copeaux vont-ils coller à l'outil ?Les métaux tendres et pâteux s'accumulent souvent sur l'arête.
- De quel type de coupe s'agit-il ?L'ébauche, le rainurage et la finition sollicitent l'outil de manière différente.
- Combien de pièces vais-je produire ?Les longues séries de production justifient généralement un revêtement plus performant.
Les meilleurs revêtements de fraises par matière
Chaque matière de pièce pose ses propres difficultés à l'outil de coupe. Certains métaux collent à l'arête, tandis que d'autres génèrent une chaleur intense ou usent rapidement l'outil.
Voici comment associer les matières les plus courantes aux revêtements de fraises qui leur conviennent le mieux :
- Aluminium et autres métaux tendres: Avec l'aluminium, le principal problème est le collage, pas la chaleur. Les copeaux d'aluminium peuvent se souder sur l'arête de coupe et gâcher l'état de surface. Les revêtements lisses et antiadhérents comme le DLC et le ZrN aident à l'éviter, et les outils polis non revêtus donnent aussi de bons résultats. Bauron propose des options de revêtement DLC et ZrN pour l'aluminium, associées à des arêtes de coupe vives et à des goujures polies qui favorisent la libre évacuation des copeaux.
- Acier inoxydable, titane et superalliages: Ces matières sont tenaces et retiennent la chaleur à l'arête de coupe, ce qui use rapidement les outils. Les revêtements résistants à la chaleur comme l'AlTiN et le nACo sont le choix habituel. Bauron associe ces options de revêtement à des géométries de goujures spécifiques qui aident à maîtriser la chaleur et à réduire les vibrations pendant la coupe.
- Acier trempé: L'acier trempé exige un outil à la fois très dur et résistant à la chaleur. Les revêtements AlTiN et nACo sont ici des choix courants. Les outils Bauron pour l'acier trempé utilisent aussi du carbure à grain fin et des arêtes de coupe soigneusement préparées pour rester robustes sous de fortes pressions de coupe.
- Composites et fibre de carbone: La fibre de carbone est très abrasive et use rapidement les outils ordinaires. Les revêtements de type diamant sont largement utilisés pour ces matières. Bauron propose également des formes de fraises spéciales conçues pour couper proprement les fibres et réduire le délaminage.
Revêtue, non revêtue ou sur mesure : quelle fraise choisir ?
Les fraises revêtues sont le choix standard pour la plupart des opérations d'usinage des métaux, car elles durent plus longtemps et supportent mieux la chaleur. Une arête polie non revêtue est extrêmement tranchante, ce qui est utile pour la finition de l'aluminium et des plastiques.
Vous verrez peut-être aussi l'AlTiN et le TiAlN cités côte à côte. Ce sont des revêtements étroitement apparentés. En termes simples, l'AlTiN est généralement préféré pour les coupes plus chaudes et plus exigeantes, tandis que le TiAlN est une option polyvalente solide pour l'usinage courant des aciers.
Un outil sur mesure peut être le meilleur choix dans les cas suivants :
- La pièce exige une taille, une portée ou une forme d'arête inhabituelle.
- Un outil standard continue de s'user trop vite dans une matière donnée.
- Un seul outil pourrait remplacer plusieurs opérations et faire gagner du temps d'usinage.
- Des volumes de production élevés rendent une durée de vie d'outil plus longue particulièrement intéressante.
Pour ces situations, Bauron conçoit des fraises sur mesure avec des revêtements adaptés à la matière. Les outils peuvent être fabriqués à partir de vos fichiers CAD, de vos plans ou d'échantillons physiques.
Conclusion : mieux choisir pour mieux usiner
Choisir parmi les revêtements de fraises peut rester simple. Commencez par la matière : des revêtements antiadhérents comme le DLC et le ZrN pour l'aluminium, et des revêtements résistants à la chaleur comme l'AlTiN et le nACo pour les métaux plus difficiles. Tenez compte ensuite de la chaleur, du type de coupe et du volume de production. Une bonne adéquation permet aux fraises CNC de durer plus longtemps et réduit votre coût par pièce.
Faites-vous aider par un expert pour choisir le bon revêtement de fraise
Chaque opération d'usinage est différente, et le bon revêtement dépend de votre application. Les ingénieurs de Bauron examinent votre matière, votre machine et vos objectifs de production, puis recommandent le revêtement et la conception d'outil adaptés. Nous vous accompagnons du prototype unique à la série de production complète.
Pour obtenir une recommandation plus rapide, transmettez votre plan de pièce, la matière, les tolérances, les caractéristiques de la machine et la quantité prévue. Ensuite, posez une question à un ingénieur pour obtenir un conseil sur le revêtement, ou demandez un devis de fraisage sur mesure.