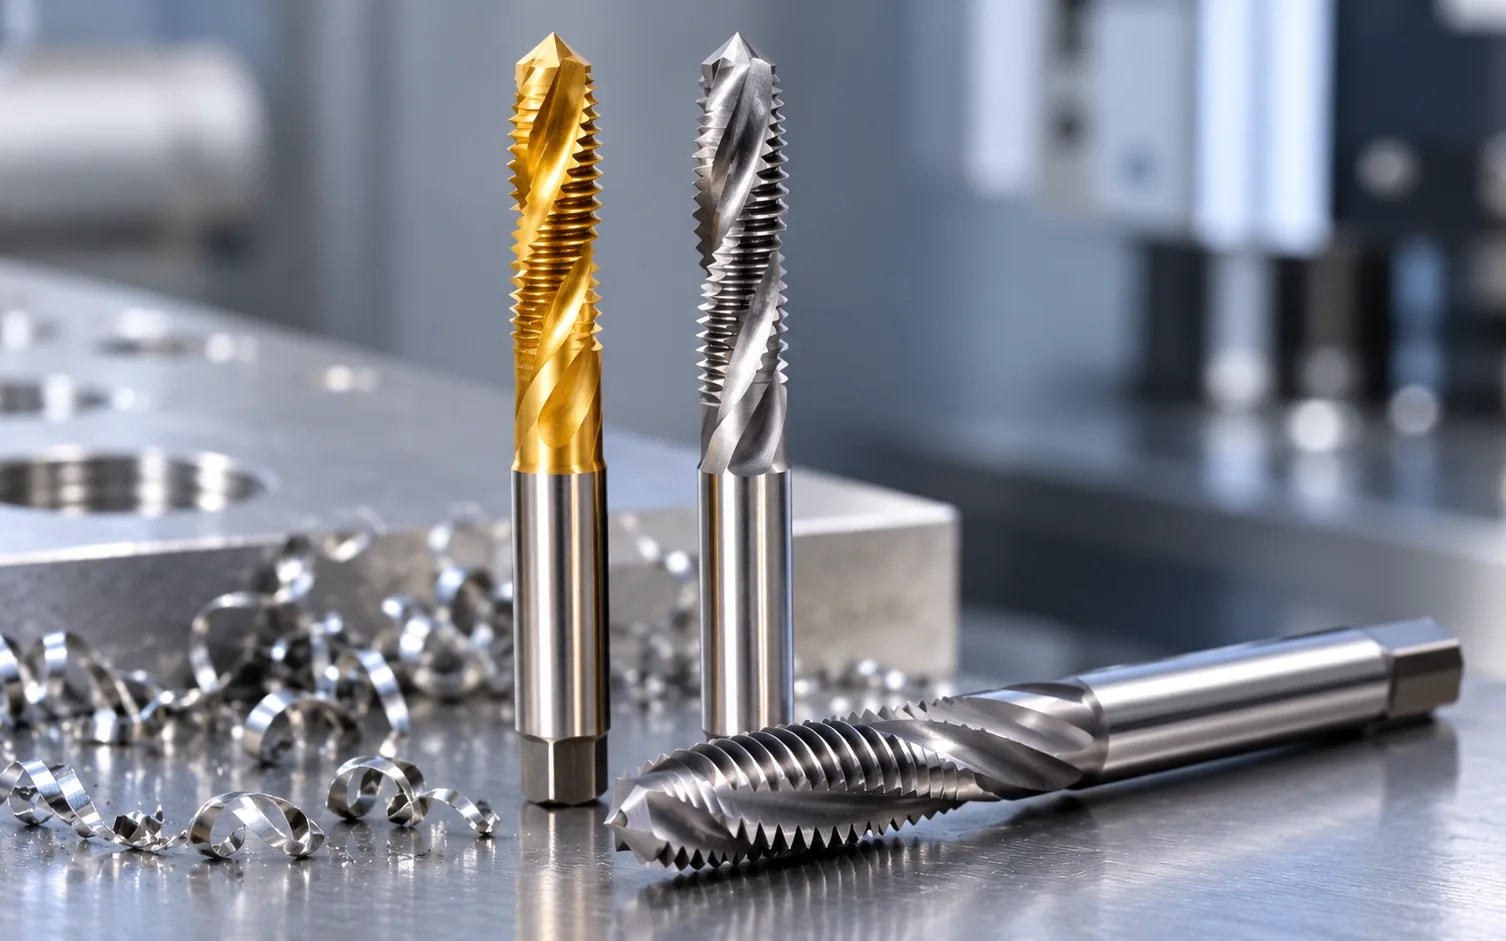
Les tarauds à entrée hélicoïdale poussent les copeaux vers l'avant, devant le taraud, ce qui en fait le choix standard pour les trous débouchants. Les tarauds à goujures hélicoïdales font remonter les copeaux et les évacuent hors du trou, ce qui en fait le choix standard pour les trous borgnes. Cette seule différence de sens d'évacuation des copeaux guide la plupart des choix de tarauds à l'atelier.
Choisir le mauvais taraud est une cause fréquente de tarauds cassés, de filets rugueux et de pièces rebutées. Ce guide explique le fonctionnement de chaque taraud, les applications où chacun donne les meilleurs résultats et l'influence du matériau et du revêtement sur la durée de vie de l'outil.
Que sont les tarauds à entrée hélicoïdale et comment fonctionnent-ils ?
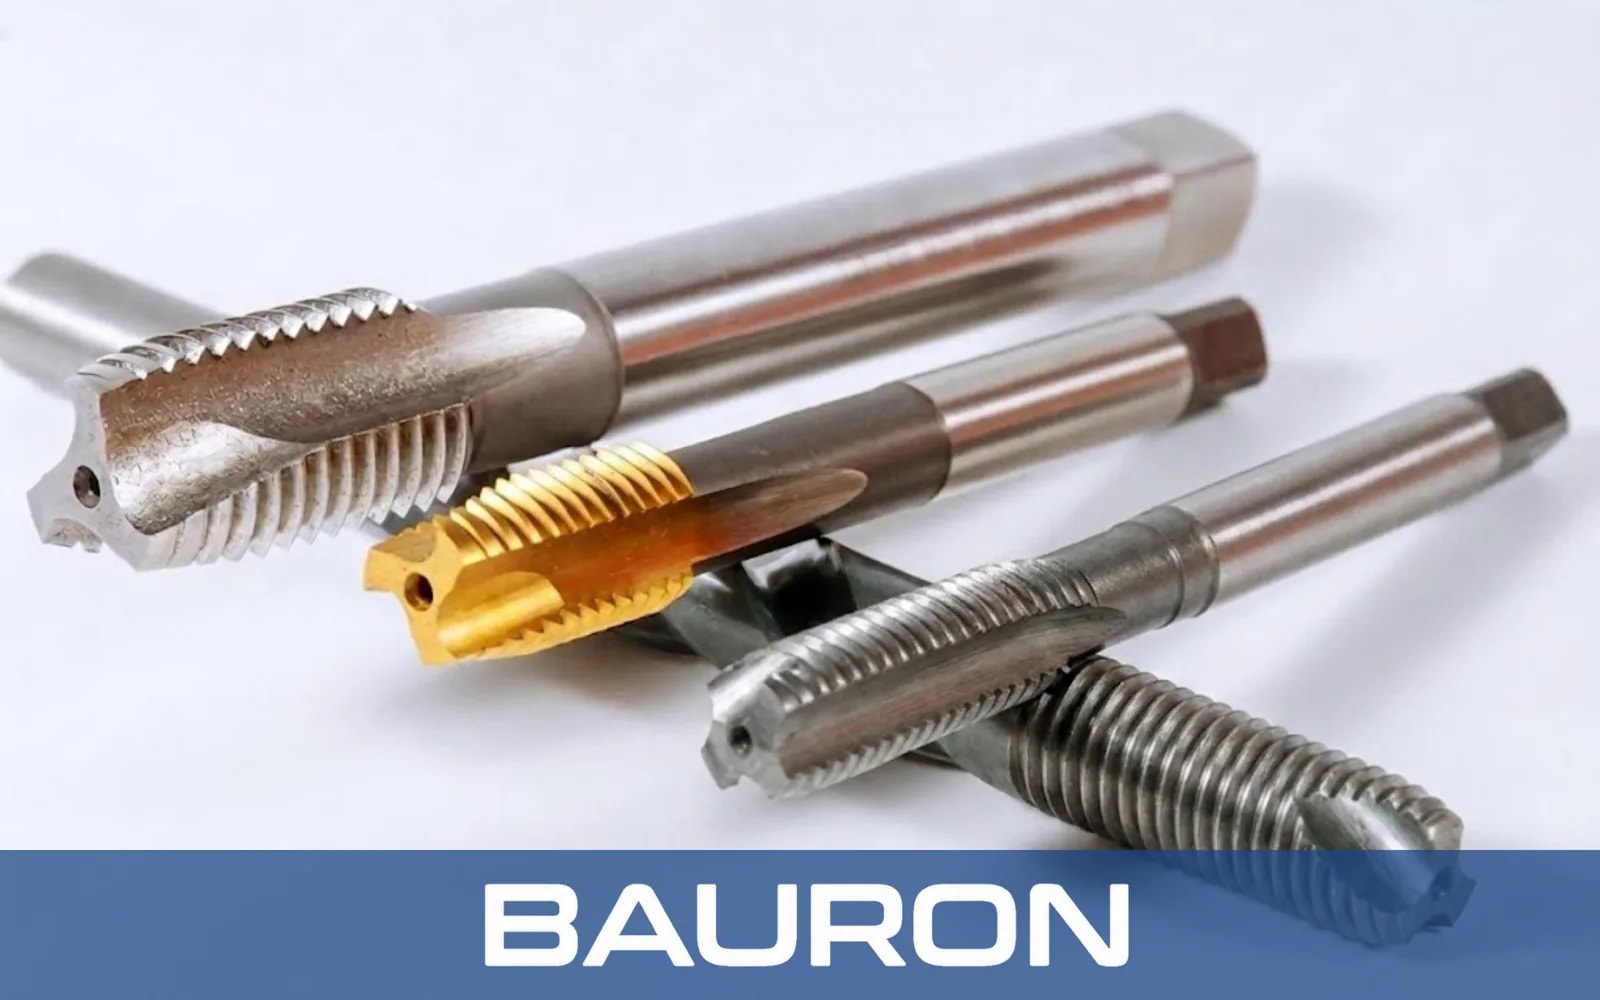
Les tarauds à entrée hélicoïdale, aussi appelés tarauds à entrée corrigée, ont des goujures droites et un affûtage incliné de la face de coupe à l'avant du taraud. Cette « pointe » inclinée cisaille le copeau et le chasse vers l'avant, par la sortie du trou.
Comme les copeaux ne repassent jamais dans les filets déjà taillés, les tarauds à entrée hélicoïdale produisent des filetages propres et se bloquent rarement par bourrage de copeaux. Leurs goujures sont aussi moins profondes que celles des tarauds manuels à goujures droites ou des tarauds à goujures hélicoïdales, ce qui laisse une âme plus épaisse. Cette section supplémentaire leur confère une meilleure résistance à la torsion, si bien qu'ils supportent généralement des vitesses de taraudage plus élevées.
Que sont les tarauds à goujures hélicoïdales et comment fonctionnent-ils ?
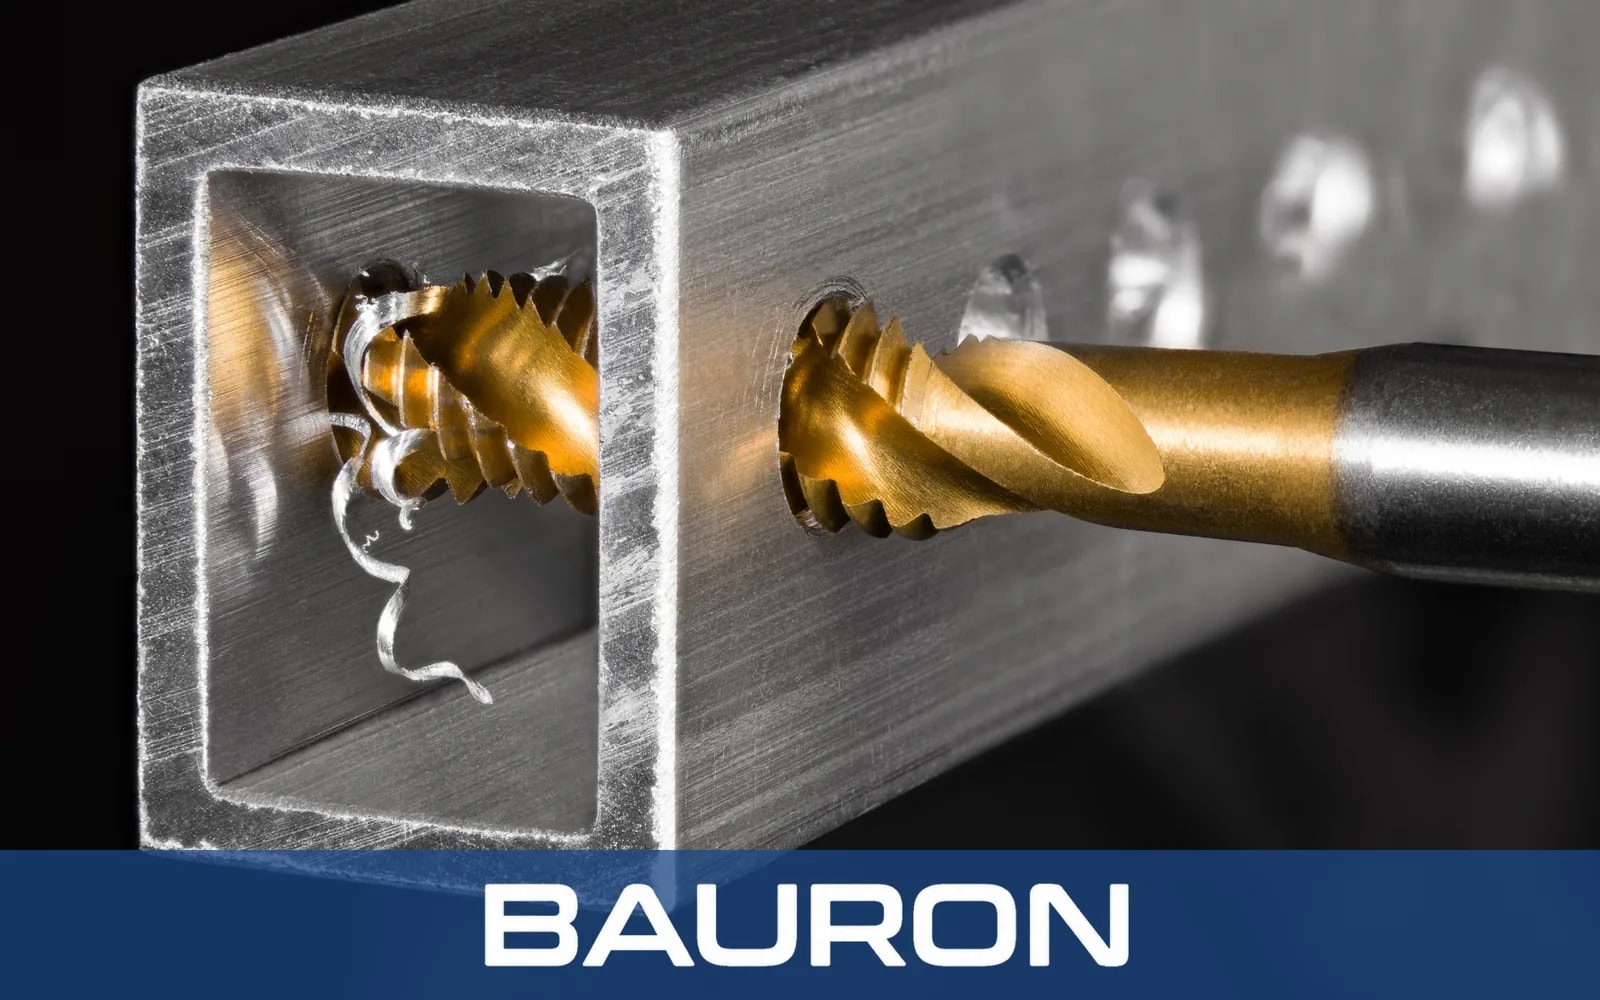
Les tarauds à goujures hélicoïdales ont des goujures en hélice, comme un foret hélicoïdal. Pour les filetages à droite, une hélice à droite fait remonter les copeaux et les évacue hors du trou à mesure que le taraud avance.
L'angle d'hélice a son importance :
- Hélice faible (environ 15°): Des arêtes de coupe plus robustes pour les matières plus dures ou plus tenaces, comme les aciers alliés et les aciers inoxydables.
- Hélice forte (environ 40–45°): Une évacuation des copeaux plus rapide pour les matières tendres à copeaux longs et filants, comme l'aluminium, le cuivre et certains plastiques.
Les tarauds à goujures hélicoïdales ont généralement une entrée très courte, comme celle des tarauds de finition, ou une entrée courte (environ 1,5 à 3 filets), ce qui leur permet de fileter près du fond d'un trou borgne.
Pourquoi ne pas utiliser des tarauds à goujures hélicoïdales partout ?
Leurs goujures plus profondes laissent une âme plus mince, ce qui réduit le couple admissible. En trou débouchant, les copeaux qui remontent peuvent aussi s'enrouler autour du taraud et rayer les filets finis lors de l'inversion du sens de rotation.
Quelles sont les principales différences entre tarauds à entrée hélicoïdale et tarauds à goujures hélicoïdales ?
| Caractéristique | Taraud à entrée hélicoïdale | Taraud à goujures hélicoïdales |
|---|---|---|
| Forme des goujures | Droites, avec affûtage incliné de l'entrée | Hélicoïdales (généralement 15° à 45°) |
| Sens d'évacuation des copeaux | Vers l'avant, devant le taraud | Vers l'arrière, hors du trou |
| Type de trou idéal | Trous débouchants | Trous borgnes |
| Entrée typique | Intermédiaire (environ 3 à 5 filets) | Très courte ou courte (environ 1,5 à 3 filets) |
| Résistance de l'âme | Plus élevée | Plus faible |
| Aptitude à la vitesse | Généralement plus élevée | Modérée |
| Risque principal | Bourrage des copeaux au fond des trous borgnes | Copeaux enroulés en trou débouchant ; rupture sous couple élevé |
Si le trou est débouchant, commencez par un taraud à entrée hélicoïdale. S'il s'arrête dans la pièce, commencez par un taraud à goujures hélicoïdales. Le guide de conception des tarauds de Bauron détaille les longueurs d'entrée et les formes de goujures.
Quels matériaux et revêtements de tarauds offrent la meilleure résistance à l'usure ?
Le substrat du taraud détermine sa ténacité et sa résistance à la chaleur. Le revêtement détermine le frottement, l'écoulement des copeaux et la durée pendant laquelle l'arête de coupe reste affûtée.
| Matériau du taraud | Points forts | Usage typique |
|---|---|---|
| HSS (M2) | Tenace, économique, tolérant | Aciers courants, aluminium, travaux de maintenance |
| HSS-E / cobalt (M35, M42) | Meilleure dureté à chaud et meilleure résistance à l'abrasion | Acier inoxydable, acier allié, séries plus importantes |
| HSS issu de la métallurgie des poudres | Structure fine et homogène ; résiste à l'écaillage et à l'usure | Production sur CNC, alliages plus tenaces |
| Carbure monobloc | Dureté et résistance à l'usure très élevées ; fragile | Fonte, acier trempé, montages CNC rigides |
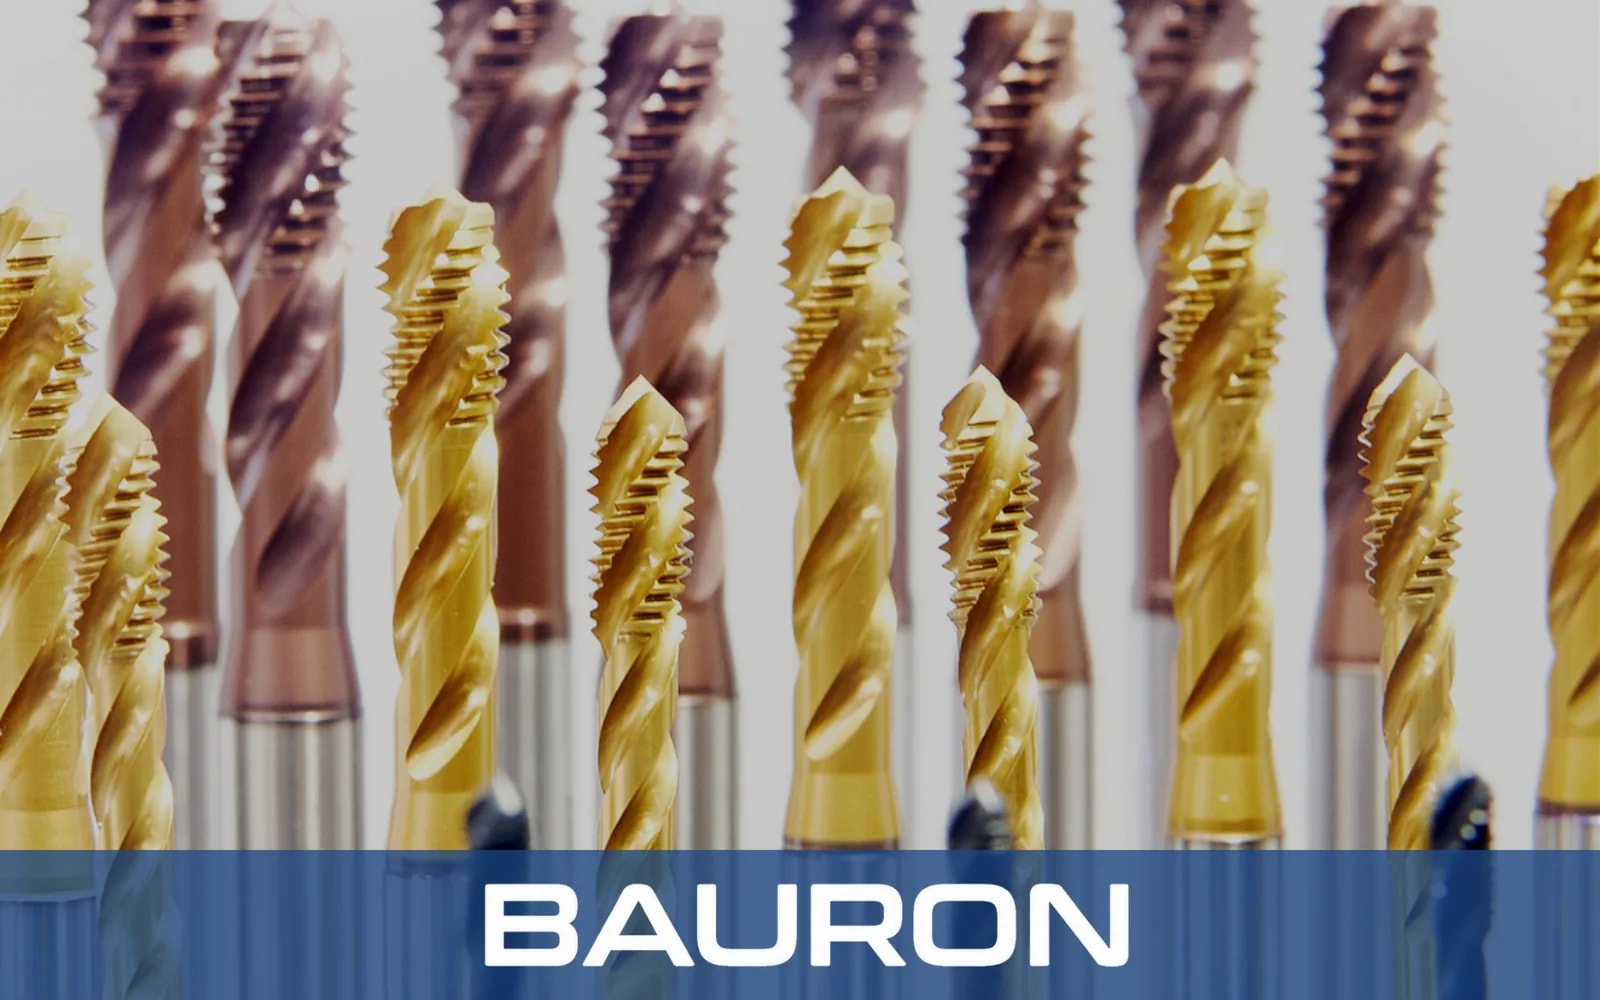
La plupart des tarauds reçoivent aussi un fin revêtement de surface. Un bon revêtement aide le taraud à couper plus régulièrement, à rester affûté plus longtemps et empêche le métal d'y adhérer. Pour l'acier et l'acier inoxydable, choisissez un revêtement dur qui résiste bien à la chaleur. Pour l'aluminium, le cuivre et les plastiques, choisissez un taraud lisse et poli, sur les arêtes duquel la matière tendre ne peut pas s'accumuler. Notre guide des revêtements de fraises compare les mêmes familles de revêtements sur les outils de fraisage.
Les tarauds très durs durent le plus longtemps sur des machines CNC modernes et stables. Sur des machines plus anciennes ou en taraudage manuel, un taraud au cobalt, plus tenace, dure généralement plus longtemps, car il risque moins de s'écailler ou de casser.
Où les tarauds à entrée hélicoïdale et les tarauds à goujures hélicoïdales sont-ils utilisés dans l'industrie ?
| Application | Type de trou | Taraud recommandé |
|---|---|---|
| Trous M8 × 1,25 débouchants dans une équerre en acier inoxydable 304 | Débouchant | Entrée hélicoïdale, HSS au cobalt avec TiCN |
| Trous borgnes M6 dans un bloc hydraulique en aluminium 6061 | Borgne | Goujures hélicoïdales à hélice forte, non revêtu ou CrN |
| Filetages 1/2-13 dans des platines de fixation en acier pour la construction métallique | Débouchant | Entrée hélicoïdale, HSS avec traitement vapeur |
| Trous borgnes dans un carter de boîte de vitesses en acier 4140 | Borgne | Goujures hélicoïdales à hélice faible, TiAlN |
| Corps de pompe en fonte grise | Débouchant ou borgne | Goujures droites ou entrée hélicoïdale ; la fonte produit des copeaux pulvérulents qui n'exigent pas d'évacuation par hélice |
Quelle est l'influence du perçage au foret hélicoïdal sur le résultat du taraudage ?
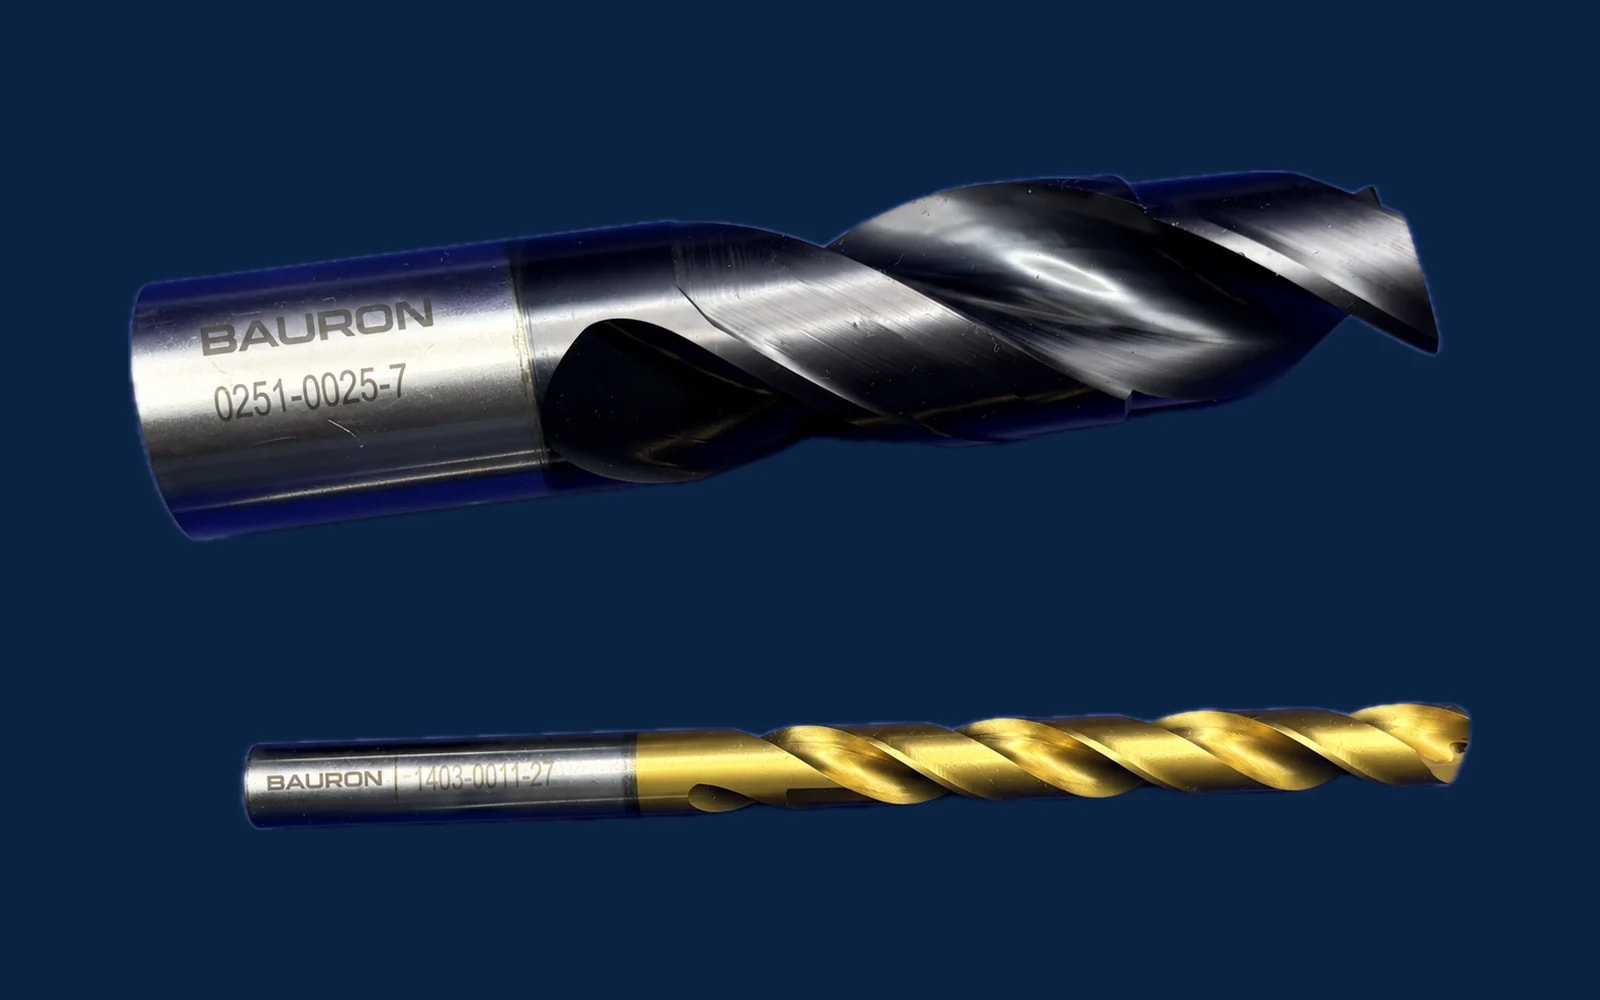
La qualité du filetage commence par le trou percé. Dans une séquence de perçage au foret hélicoïdal puis de taraudage, le foret hélicoïdal de longueur standard détermine le diamètre intérieur, la rectitude et l'état de surface avec lesquels le taraud va travailler. Utilisez le bon foret avant taraudage (6,8 mm pour M8 × 1,25, #7 pour 1/4-20 UNC) et gardez-le bien affûté, car une paroi de trou écrouie dans l'acier inoxydable réduit rapidement la durée de vie du taraud.
Pour les trous borgnes taraudés avec des tarauds à entrée hélicoïdale, percez assez profond pour laisser un espace à copeaux sous le dernier filet complet.
Un jeu de tarauds à entrée hélicoïdale vaut-il l'investissement ?
Un jeu de tarauds à entrée hélicoïdale couvrant les dimensions courantes (par exemple M3–M12, ou #4–1/2" UNC) convient aux ateliers de maintenance et de chaudronnerie qui filètent surtout des trous débouchants. Les lignes de production achètent généralement des tarauds à l'unité, adaptés à une matière et à une machine. Des fournisseurs tels que Bauron peuvent vous aider lorsqu'un travail exige une géométrie non standard, une entrée ou un revêtement que les jeux du catalogue ne proposent pas.
Quels sont les problèmes de taraudage les plus courants et comment les résoudre ?
| Problème | Cause probable | Solution |
|---|---|---|
| Le taraud casse au fond d'un trou borgne | Bourrage de copeaux avec un taraud à entrée hélicoïdale ; profondeur de perçage insuffisante | Passer à un taraud à goujures hélicoïdales ou percer plus profond |
| Les copeaux s'enroulent autour du taraud en trou débouchant | Taraud à goujures hélicoïdales qui fait remonter de longs copeaux | Utiliser un taraud à entrée hélicoïdale |
| Filetages surdimensionnés ou arrachés dans l'aluminium | Arête rapportée, lubrification insuffisante | Utiliser un taraud à hélice forte non revêtu ou revêtu CrN et un fluide de coupe adapté |
| Usure rapide dans l'acier inoxydable | Chaleur, écrouissage, substrat inadapté | Utiliser un HSS au cobalt avec TiCN, réduire la vitesse et amener le lubrifiant au plus près de la coupe |
| Filetages évasés ou coniques | Défaut d'alignement entre la broche et le trou | Utiliser le taraudage rigide (synchronisé) ou un porte-taraud flottant |
| Dents écaillées sur les tarauds en carbure | Vibrations ou faux-rond de la broche | Améliorer la rigidité ou passer au PM-HSS |
La plupart des défaillances de tarauds ont trois origines : un type de goujure inadapté au trou, un trou percé incorrect ou une lubrification insuffisante.
Quel taraud choisir ?
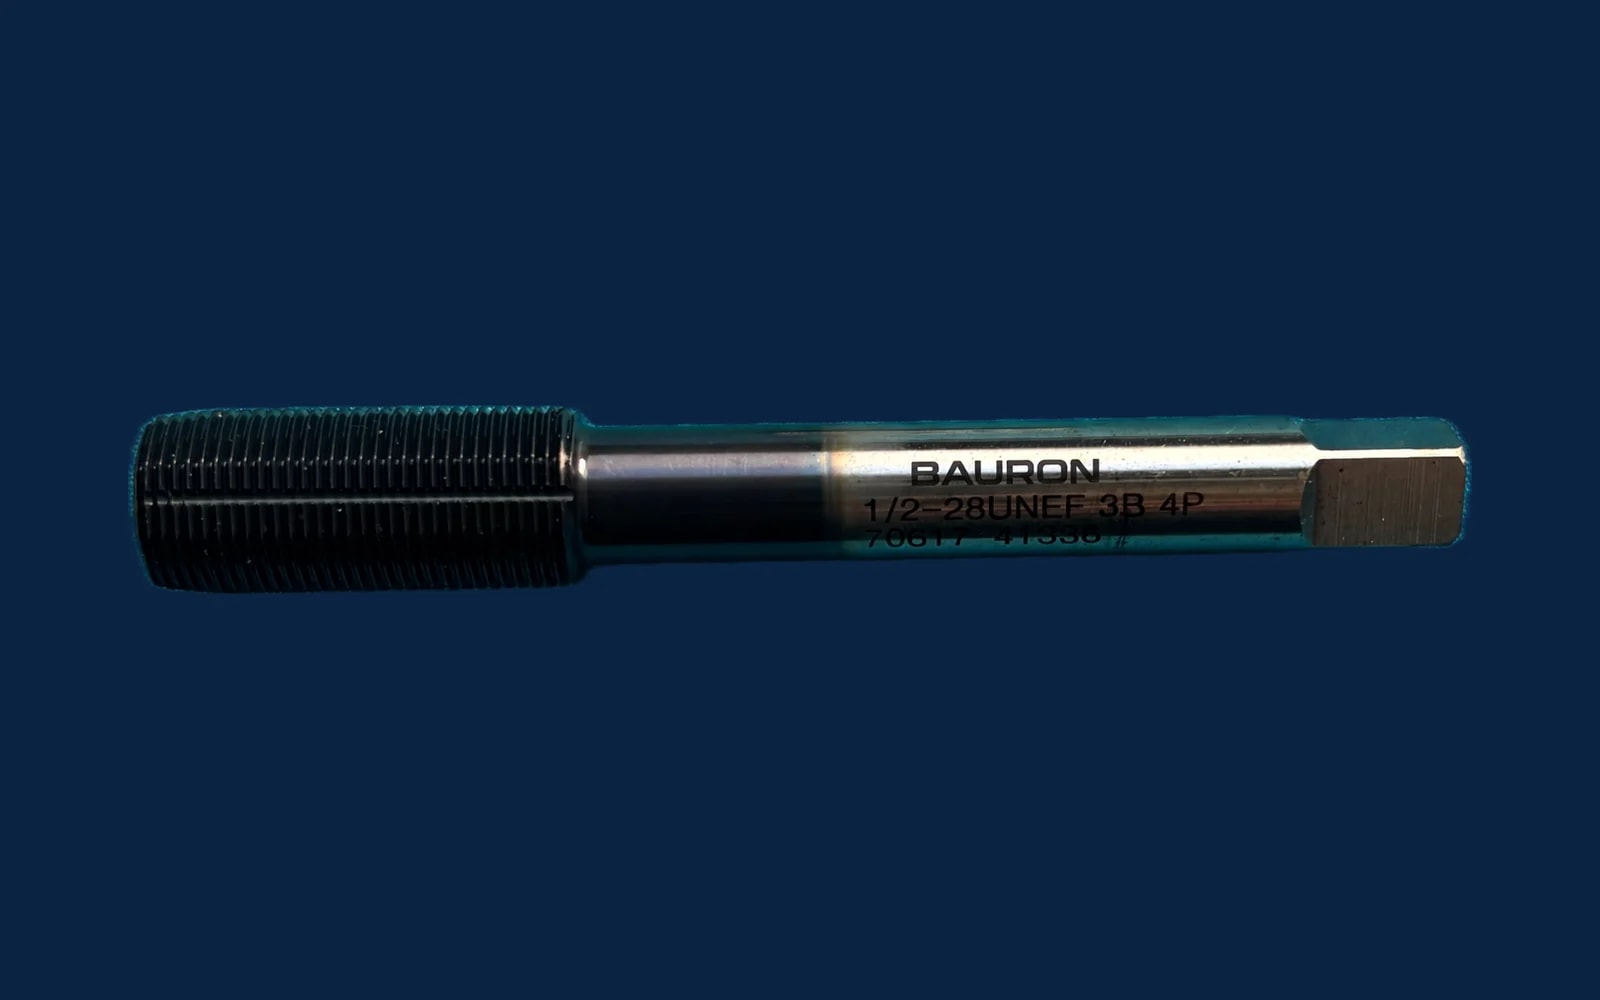
Choisissez en fonction de la direction que doivent prendre les copeaux. Les tarauds à entrée hélicoïdale poussent les copeaux devant le taraud : ils conviennent donc aux trous débouchants et tournent plus vite grâce à leur âme plus robuste. Les tarauds à goujures hélicoïdales évacuent les copeaux hors du trou : ils conviennent donc aux trous borgnes, avec un angle d'hélice adapté à la matière de la pièce.
Ensuite, adaptez le matériau et le revêtement du taraud à la pièce et à la machine, et partez d'un trou correctement dimensionné et proprement percé. Faire les bons choix sur ces trois points évite la plupart des tarauds cassés et des filetages rebutés. Pour les matières inhabituelles, les profils de filetage particuliers ou les volumes de production spécifiques, un spécialiste de l'outillage comme Bauron peut recommander ou fabriquer un taraud conçu pour le travail : parcourez nos tarauds, lancez une conception d'outil sur mesure ou demandez un devis.