La technologie des outils de coupe CNC progresse rapidement, sous la pression d'ateliers confrontés à des exigences d'usinage toujours plus sévères : tolérances serrées, matières difficiles à usiner et délais très courts. Une géométrie d'outil vieille de quelques années seulement peut devenir un goulot d'étranglement important pour toute la ligne de production.
Plus que jamais, les industriels usinent des superalliages réfractaires, des aciers trempés et des matériaux composites, qui mettent tous à rude épreuve l'outillage traditionnel. Dans le même temps, ils doivent réduire leurs coûts et raccourcir leurs délais de livraison tout en offrant un meilleur état de surface à tous leurs clients. Tout commence par l'outil qui attaque la pièce.
Chez Bauron, nous concevons des outils CNC pour des clients dans plus de 80 pays. Nous misons sur l'innovation et la technologie, en particulier sur les évolutions de l'outillage CNC qui préservent la compétitivité des industriels et réduisent leurs coûts. Parmi elles : de nouveaux matériaux d'outils de coupe, de nouveaux revêtements, des outils plus intelligents et des conceptions d'une micro-précision toujours plus fine. Certaines contribuent même à une fabrication plus durable en permettant de donner une seconde vie aux outils.
Ce guide présente ces innovations, puis des mesures pratiques pour que l'outillage que vous achetez reste pertinent et compétitif.
Pourquoi les outils de coupe CNC comptent plus que jamais
C'est ici que le numérique rencontre le physique : dans l'outil de coupe CNC lui-même. Aussi sophistiqués que soient la machine 5 axes et la programmation CAM, il faut toujours une fraise, un foret ou une plaquette pour couper la matière.
L'outillage d'usinage CNC détermine directement :
- Le temps de cycle: Des avances et des vitesses plus élevées permettent de produire plus de pièces par poste.
- La finition: Des arêtes plus vives rendent inutiles les opérations de finition secondaires.
- La précision: Un outillage fiable tient des tolérances serrées tout au long de la série de production.
- Le coût par pièce: Une durée de vie d'outil plus longue se traduit par moins de remplacements et moins de rebuts.
- La prévisibilité: Une usure prévisible permet de planifier le remplacement des outils au lieu de le subir.
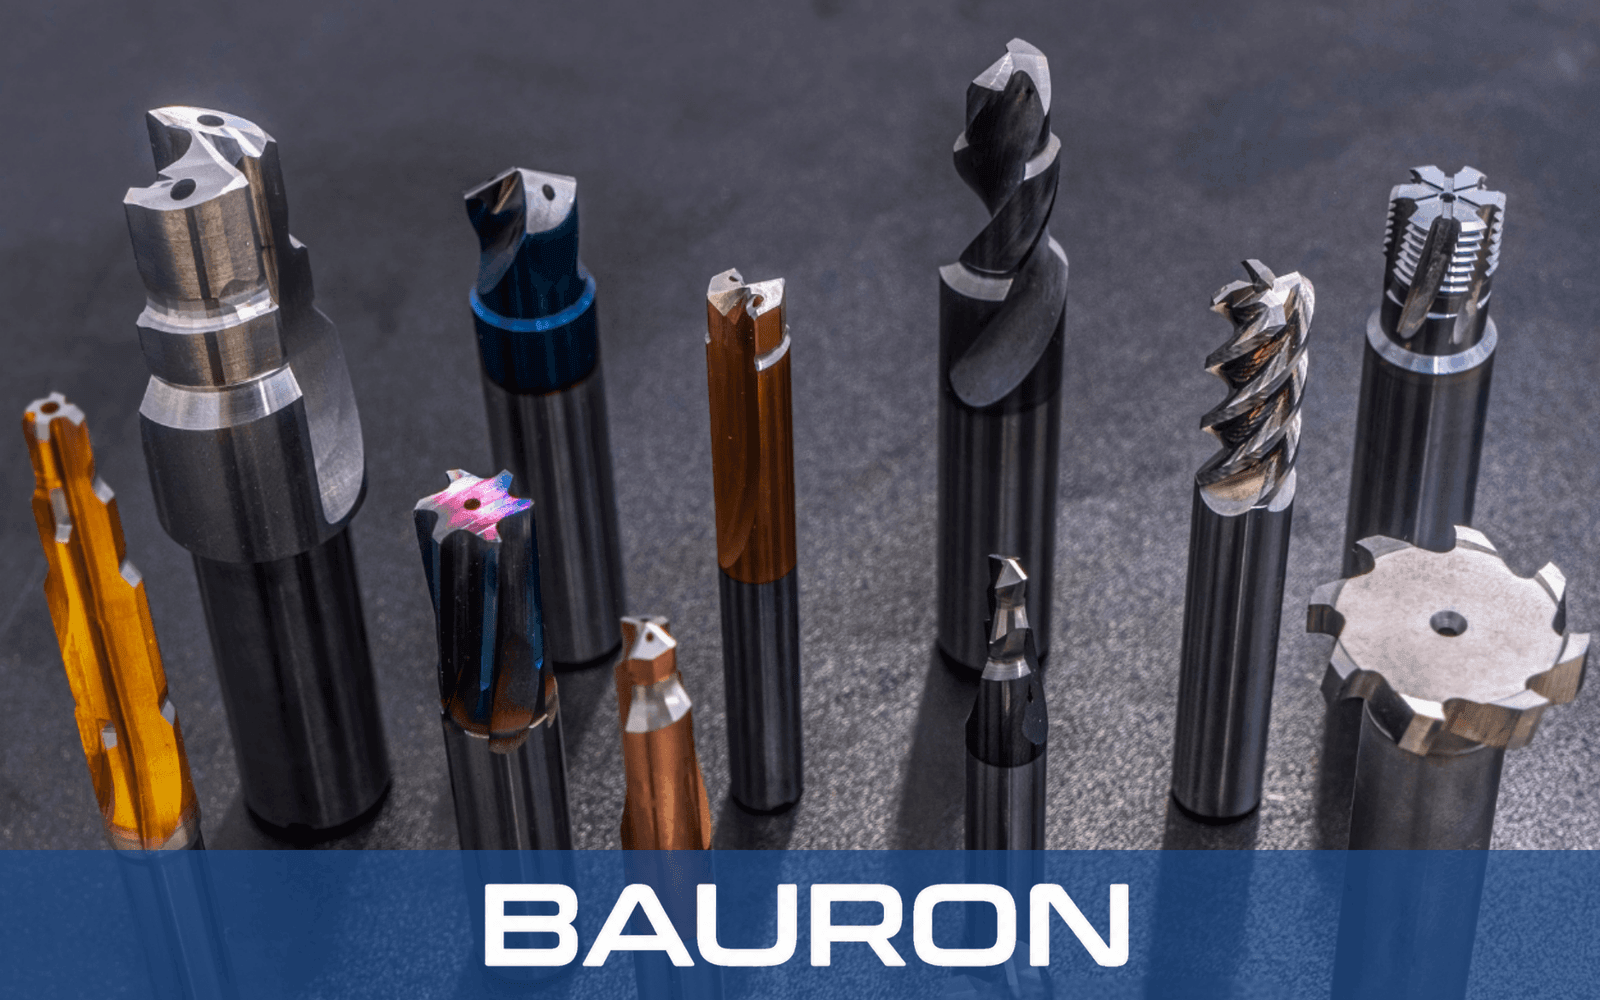
Les entreprises qui fabriquent des produits pour l'aéronautique, les dispositifs médicaux, les véhicules électriques et l'électronique exigent désormais des pièces plus légères, plus rigides et plus petites : l'outillage n'est donc plus un simple consommable, mais un véritable levier de performance. C'est pourquoi nous avons construit nos quatre gammes de produits principales, les fraises, les forets, les tarauds et les alésoirs CNC, autour de ces critères de performance.
Les matériaux d'outils de coupe avancés qui façonnent l'avenir
Le plus grand bond en avant des performances d'outils commence par le substrat. Les matériaux d'outils de coupe avancés permettent aux industriels de couper plus vite, de travailler à des températures plus élevées et d'usiner des matières qui étaient autrefois pratiquement impossibles à travailler.
| Matériau | Point fort | Applications privilégiées |
|---|---|---|
| Carbure à nanograins et submicronique | Grande ténacité avec des arêtes plus vives et plus stables | Fraisage et perçage courants, aciers inoxydables et aciers alliés |
| Céramiques et SiAlON | Résistance extrême à la chaleur à très grande vitesse | Superalliages à base de nickel, fonte |
| Nitrure de bore cubique (CBN / PCBN) | Dureté inférieure seulement à celle du diamant, chimiquement stable au contact du fer | Aciers trempés, tournage dur, finition |
| Diamant polycristallin (PCD) | Résistance à l'usure et tranchant d'arête exceptionnels | Aluminium, composites, graphite, métaux non ferreux |
| Revêtements diamant CVD et diamant massif | Longue durée de vie dans les matières abrasives | Plastiques renforcés de fibres de carbone, céramiques |
| Cermets | Excellente finition et grande stabilité d'arête | Finition de l'acier, passes légères à grande vitesse |
À l'avenir, attendez-vous à voir davantage de substrats à gradient et hybrides, dont la ténacité et la dureté varient au sein d'un même outil. Un cœur tenace résiste à la casse tandis qu'une zone extérieure dure résiste à l'usure, ce qui élargit la gamme d'applications qu'un seul outil peut couvrir.
Le choix du substrat est aussi le domaine où l'outillage sur mesure se montre le plus rentable. Les outils de fraisage Bauron utilisent des substrats en carbure monobloc et en HSS-Co, et notre équipe de conception d'outils sur mesure adapte la nuance de carbure et la géométrie lorsqu'un outil standard ne suffit pas.
Revêtements de nouvelle génération et ingénierie des surfaces
Un revêtement de quelques microns d'épaisseur seulement peut multiplier la durée de vie d'un outil. La technologie des revêtements évolue rapidement, et elle montre clairement la direction que prennent les outils de coupe de précision.
- AlTiN et AlCrN: Ces revêtements forment une couche d'oxyde protectrice pendant l'usinage, ce qui les rend bien adaptés à l'usinage à grande vitesse et à sec.
- Revêtements nanocomposites nACo: Ils offrent une excellente résistance à la chaleur et à l'usure, et conviennent aux aciers trempés et aux autres alliages difficiles à usiner.
- Revêtements nanostratifiés et multicouches: De fines couches alternées résistent à la fissuration et améliorent la ténacité tout en conservant la dureté.
- Revêtements DLC: Leur très faible coefficient de frottement empêche la formation d'une arête rapportée lors de l'usinage de matières non ferreuses comme l'aluminium.
- HiPIMS: La pulvérisation magnétron par impulsions de haute puissance produit des couches plus denses et plus homogènes, avec une meilleure adhérence et une meilleure tenue de l'arête.
- Préparation et polissage des arêtes: La préparation de l'arête de coupe et le polissage après revêtement réduisent l'écaillage, améliorent l'écoulement des copeaux et affinent l'arête.
Le secteur s'oriente vers des revêtements spécifiques à chaque application plutôt que vers un revêtement universel pour toutes les matières. Dans le cadre de son accompagnement en ingénierie et en outillage, Bauron sélectionne des revêtements PVD tels que l'AlTiN, le DLC et le nACo pour chaque application. Notre guide des revêtements de fraises les compare plus en détail.
Des outils d'usinage CNC intelligents et connectés
L'Industrie 4.0 transforme les outils d'usinage CNC en sources de données. Au lieu de changer les outils selon un calendrier fixe ou après une défaillance, les ateliers peuvent désormais décider en fonction des conditions réelles.
- Des porte-outils équipés de capteurs mesurent les vibrations, la température et les efforts de coupe en temps réel.
- Les puces RFID et les identifiants numériques d'outils associent chaque outil à sa géométrie, à ses correcteurs et à son historique d'utilisation, ce qui réduit les erreurs de réglage.
- Les jumeaux numériques simulent l'engagement de l'outil avant même le premier copeau, afin d'optimiser les parcours d'outil et les avances.
- La prédiction de l'usure par intelligence artificielle exploite la charge de la broche et les données acoustiques pour anticiper le moment où une arête va lâcher.
- L'usinage adaptatif permet à la commande numérique d'ajuster automatiquement les avances pour protéger l'outil et la pièce.
Résultat : moins d'outils cassés, moins de rebuts et un usinage sans surveillance plus serein. Pour les opérations à haut risque, consultez la ressource de Bauron sur la gestion des outils critiques.
Outils de coupe de précision pour le micro-usinage et les tolérances serrées
Les pièces deviennent plus petites et les tolérances plus serrées, en particulier dans les dispositifs médicaux, l'électronique et l'optique. Les outils de coupe de précision évoluent pour suivre le rythme.
- Des micro-fraises et des micro-forets de diamètre inférieur à 0,1 mm pour des détails invisibles à l'œil nu.
- Une maîtrise extrêmement fine du faux-rond, avec des mandrins de frettage et des mandrins hydrauliques, pour une charge par dent régulière.
- Des conceptions à hélice variable et à pas variable qui rompent les phénomènes harmoniques et réduisent le broutement.
- Des canaux d'arrosage interne, même sur les petits diamètres, pour une meilleure évacuation des copeaux et une meilleure maîtrise de la chaleur.
- Des arêtes finies au laser, d'un tranchant et d'une reproductibilité supérieurs à ceux de la rectification conventionnelle.
Pour les pièces à forte valeur ajoutée, cette précision signifie moins de pièces rebutées et moins de reprises. Bauron vérifie chaque outil par un contrôle optique et sur MMT à 100 %, y compris le faux-rond et la concentricité. Nos alésoirs de précision sont conçus pour une précision d'alésage H7, et nos porte-outils entraînés transmettent cette précision aux centres de tournage-fraisage.
Durabilité et durée de vie prolongée des outils
Dans l'industrie, la durabilité n'est plus une option, et les outils de coupe jouent un rôle direct dans la réduction des déchets et de la consommation d'énergie.
- Les services de réaffûtage et de re-revêtement redonnent aux outils usés des performances proches du neuf, pour une fraction du coût.
- Le recyclage du carbure permet de récupérer le tungstène et le cobalt, deux matières premières critiques aux prix très volatils.
- La microlubrification (MQL) et l'usinage à sec réduisent la consommation de liquide de coupe, les coûts d'élimination et la contamination de l'atelier.
- L'usinage cryogénique à l'azote liquide ou au CO2 refroidit la zone de coupe dans les alliages difficiles, sans émulsions traditionnelles.
- Des outils plus durables signifient moins de remplacements, moins d'emballages et moins d'émissions liées au transport.
Un usinage plus écologique et des coûts d'exploitation plus faibles vont de plus en plus dans le même sens.
L'impact de ces innovations sur les principaux secteurs industriels
| Secteur | Défi d'usinage | Innovation d'outillage utile |
|---|---|---|
| Aéronautique | Titane et superalliages de nickel, parois minces | Céramiques et carbure revêtu AlTiN, géométries grande avance |
| Automobile et véhicules électriques | Grands volumes, carters en aluminium, composants de batteries | Outils PCD, revêtements DLC, outils combinés |
| Dispositifs médicaux | Détails minuscules, alliages biocompatibles, finition parfaite | Micro-outils, arêtes finies au laser |
| Moules et matrices | Acier trempé, longues séries sans surveillance | Outils CBN, surveillance de l'usure par capteurs |
| Électronique | Pièces miniatures, matériaux abrasifs de circuits imprimés | Micro-forets à revêtement diamant |
| Énergie | Composants volumineux et résistants | Plaquettes pour usinage lourd, outillage à arrosage interne |
Découvrez comment Bauron accompagne ces secteurs sur notre page Secteurs.
Comment choisir des outils de coupe CNC prêts pour l'avenir
Investir aujourd'hui dans les bons outils protège votre productivité de demain. Avant votre prochaine décision d'outillage, passez en revue ces questions :
- Adaptez l'outil à la matièreLe substrat et le revêtement sont-ils conçus pour l'alliage ou le composite précis que vous usinez le plus souvent ?
- Raisonnez en coût par pièce, pas en prix par outilUn outil haut de gamme qui dure deux fois plus longtemps l'emporte souvent.
- Vérifiez la compatibilité avec la machineVotre broche, vos porte-outils et votre système d'arrosage peuvent-ils exploiter tout le potentiel de l'outil ?
- Anticipez l'exploitation des donnéesL'outil fonctionnera-t-il avec vos systèmes de surveillance, de gestion d'outils ou de jumeau numérique ?
- Renseignez-vous sur le réaffûtage et le recyclageUne filière de fin de vie clairement définie réduit le coût total et les déchets.
- Testez avant de vous engagerRéalisez des essais sur des pièces réelles et mesurez la durée de vie de l'outil, l'état de surface et le temps de cycle.
Chez Bauron, les meilleures décisions d'outillage naissent d'une compréhension de l'ensemble du procédé, et pas seulement de l'outil. Nos ingénieurs d'application examinent les avances et les vitesses, les parcours d'outil CAM et le choix du revêtement avant de recommander un outil. Parcourez le catalogue d'outils, consultez nos guides de conception ou posez une question à un ingénieur d'application pour adapter l'outillage à votre procédé.
Conclusion
L'avenir des outils de coupe CNC sera plus rapide, plus intelligent, plus précis et plus durable. Les matériaux d'outils de coupe avancés, les revêtements de nouvelle génération, l'outillage connecté et les géométries sur mesure redéfinissent déjà ce que les ateliers d'usinage peuvent accomplir.
Les industriels qui adoptent ces innovations tôt produiront de meilleures pièces à moindre coût, tandis que ceux qui attendent risquent de se laisser distancer en matière de rapidité, de qualité et de marges.
Vous souhaitez préparer vos performances d'usinage pour l'avenir ? Demandez un devis sur mesure ou contactez l'équipe Bauron pour discuter de votre application. Vous pouvez aussi lire ce que disent les industriels dans nos témoignages clients.