Sur une machine CNC, tout dépend de la qualité de l'outil utilisé. Aussi performant que soit le centre d'usinage, un outil inadapté à l'opération ou mal utilisé provoquera du broutement, laissera des arêtes mal finies ou percera un trou surdimensionné. C'est pourquoi les technologies et les procédés de fabrication des outils de coupe comptent parmi les segments de l'industrie manufacturière dont la croissance est la plus rapide.
Les outils de coupe CNC tels que les fraises, les tarauds, les alésoirs et les forets enlèvent la matière sous le contrôle de programmes informatiques. La transformation d'une matière comme le métal en pièce utilisable a fait d'immenses progrès grâce à de nombreuses améliorations technologiques, des matériaux et de la conception des outils jusqu'aux revêtements appliqués sur les outils rectifiés.
Se tenir informé de ces avancées est devenu indispensable pour les professionnels de l'usinage, qu'il s'agisse d'ingénieurs, d'acheteurs ou de dirigeants d'ateliers. Les bons outils de coupe de précision améliorent la rentabilité grâce à des cycles plus rapides et à une durée de vie d'outil plus longue. Les mauvais choix, eux, grignotent les marges un peu plus à chaque commande.
Dans cet article, nous passons en revue les dernières tendances de l'outillage pour l'usinage CNC : matériaux et revêtements avancés, principaux types d'outils, outillage CNC standard du secteur, conception de vos propres outils sur mesure, et différences de choix d'outils entre production en grande série et production en petite série.
Les avancées dans les matériaux et les revêtements d'outils
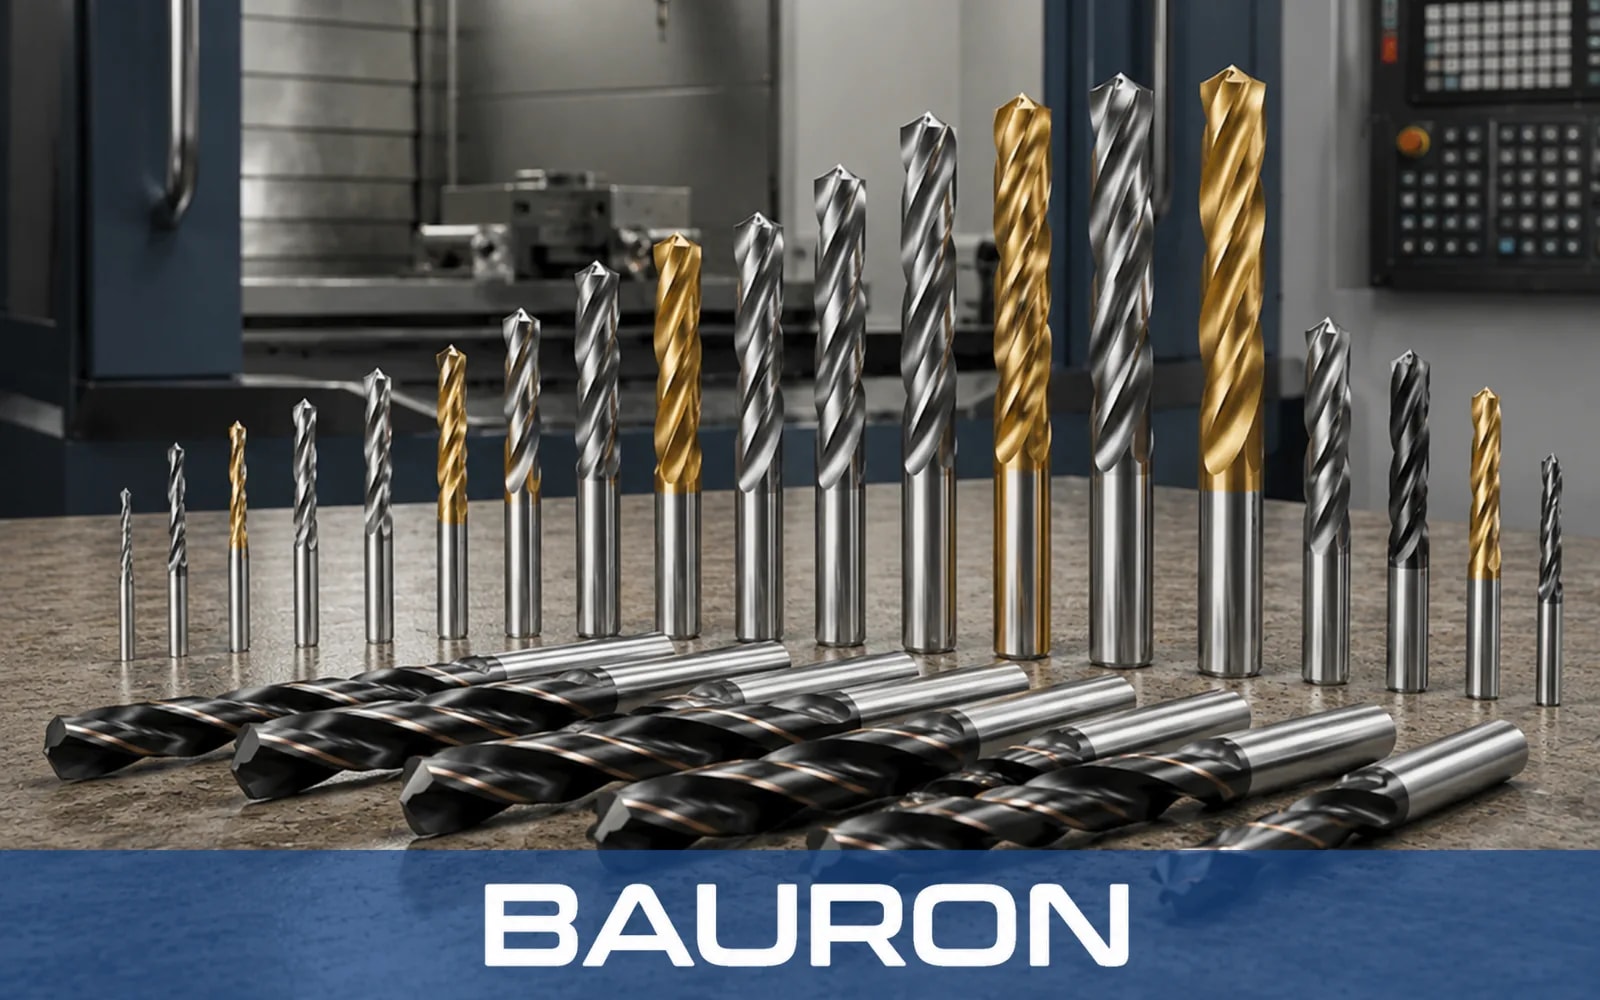
Les plus grands progrès des outils de coupe CNC commencent par la matière dont l'outil est fait. Le substrat et le revêtement déterminent ensemble la vitesse à laquelle un outil peut travailler, la chaleur qu'il peut supporter et sa durée de vie.
Carbure monobloc
Le carbure monobloc est aujourd'hui le substrat de référence pour les outils de coupe de précision à hautes performances. Bien plus dur et plus rigide que l'acier rapide, il conserve une arête vive à des vitesses de coupe plus élevées et fléchit moins sous la charge. Une flexion réduite se traduit par des trous plus précis, des fonds plus plans et des tolérances plus serrées.
Les nuances de carbure modernes à grain fin et submicronique ajoutent de la ténacité à cette dureté. Le carbure résiste ainsi aux coupes interrompues et aux matières dures qui écaillaient autrefois les nuances plus anciennes.
HSS-Co (acier rapide au cobalt)
L'acier rapide au cobalt garde toute sa place. Plus tenace que le carbure, il pardonne davantage sur les machines peu rigides, les montages manuels et les équipements anciens. Il est aussi plus économique pour de nombreuses opérations de perçage et de taraudage.
Pour les tarauds et les forets longs en particulier, le HSS-Co reste un choix judicieux lorsque le risque de casse compte davantage que la vitesse maximale.
Revêtements
C'est du côté des revêtements qu'une grande partie des progrès récents a eu lieu. De fines couches PVD comme le nitrure de titane (TiN), le nitrure de titane-aluminium (TiAlN) et le nitrure d'aluminium-chrome (AlCrN) augmentent la dureté superficielle et réduisent le frottement. Les revêtements riches en aluminium forment une couche d'oxyde protectrice à haute température, ce qui explique pourquoi ils conviennent à l'usinage à sec et à grande vitesse des aciers.
Pour l'aluminium et les métaux non ferreux, la priorité n'est plus la résistance à la chaleur, mais la prévention de l'arête rapportée. Les surfaces polies, non revêtues ou en carbone amorphe de type diamant (DLC) aident les copeaux à glisser proprement. Notre guide des revêtements de fraises compare les options plus en détail.
La leçon pratique est simple : il n'existe pas de revêtement idéal unique. Les meilleurs outils d'usinage CNC associent un substrat et un revêtement adaptés à la matière de la pièce et à la stratégie d'usinage.
Les quatre grandes familles d'outils de coupe CNC
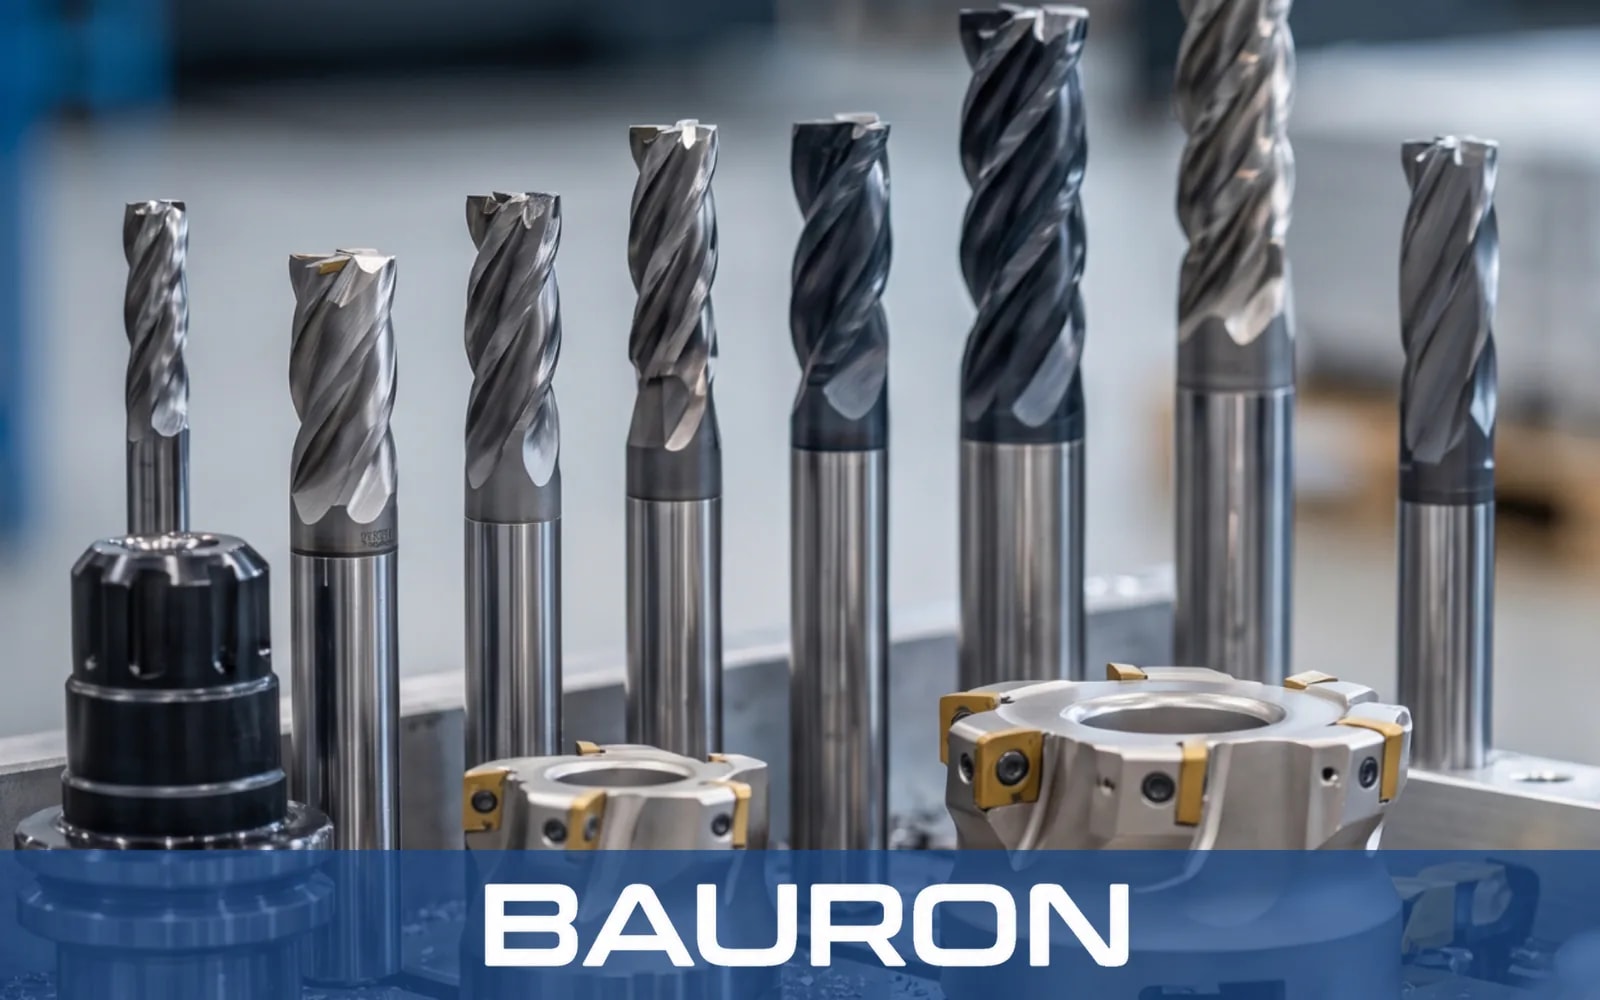
La plupart des opérations d'usinage CNC se résument à trois tâches : réaliser des trous, enlever de la matière et usiner des filetages. Quatre familles d'outils y répondent.
Forets : un perçage plus rapide et plus profond
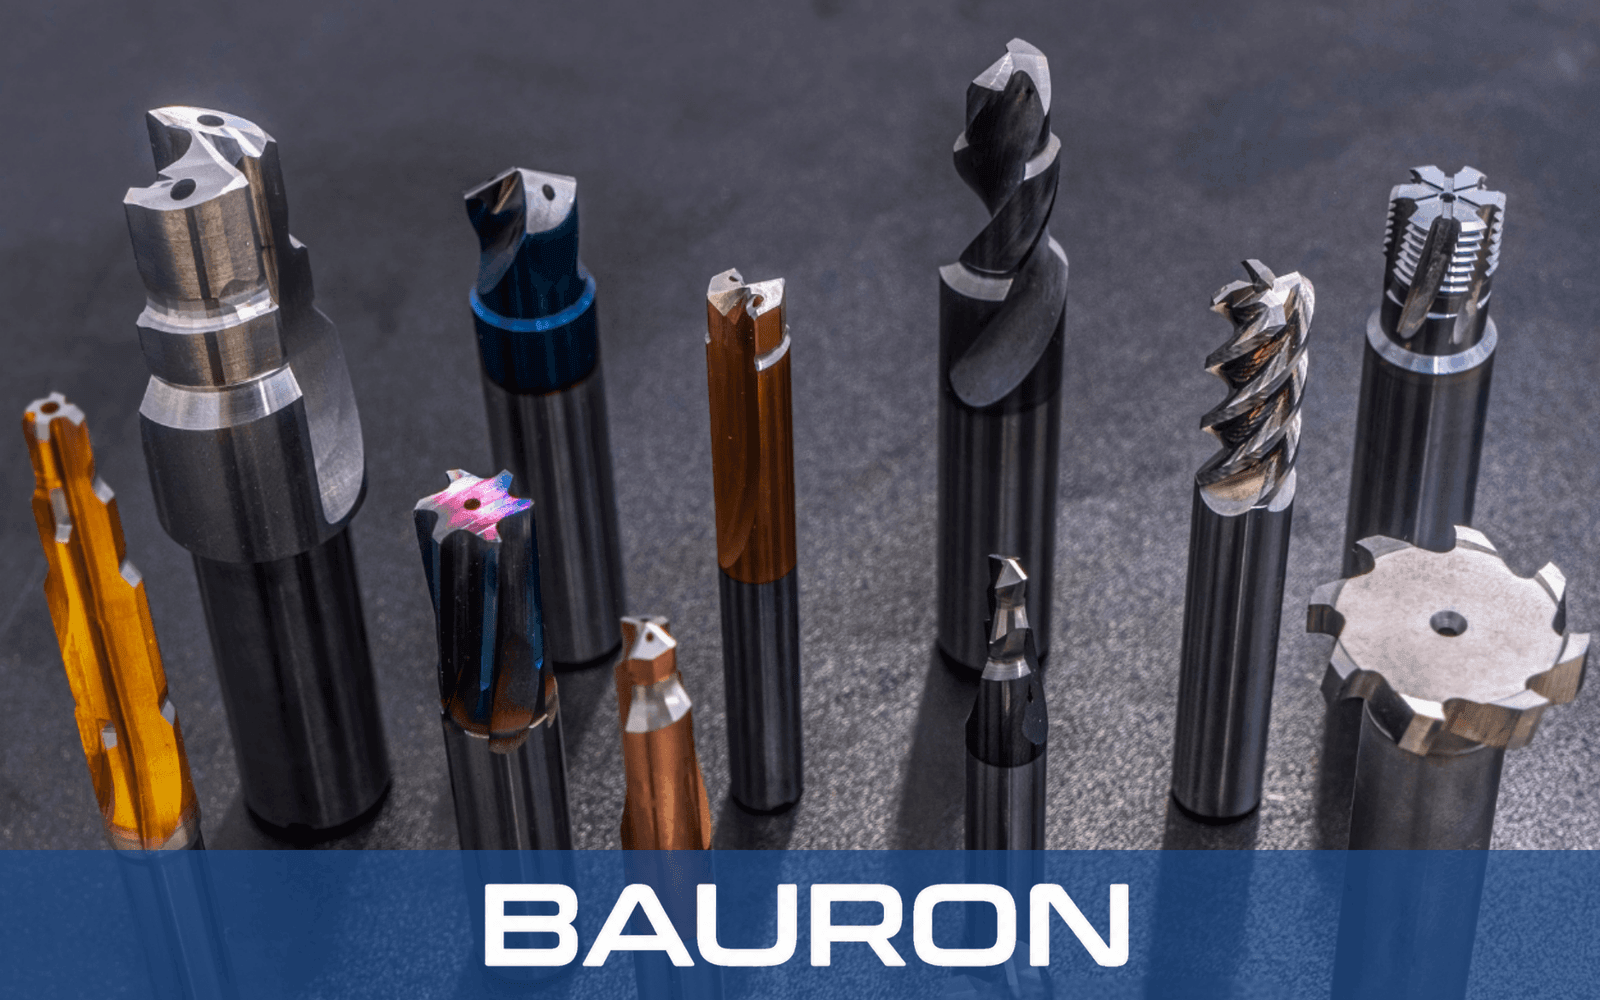
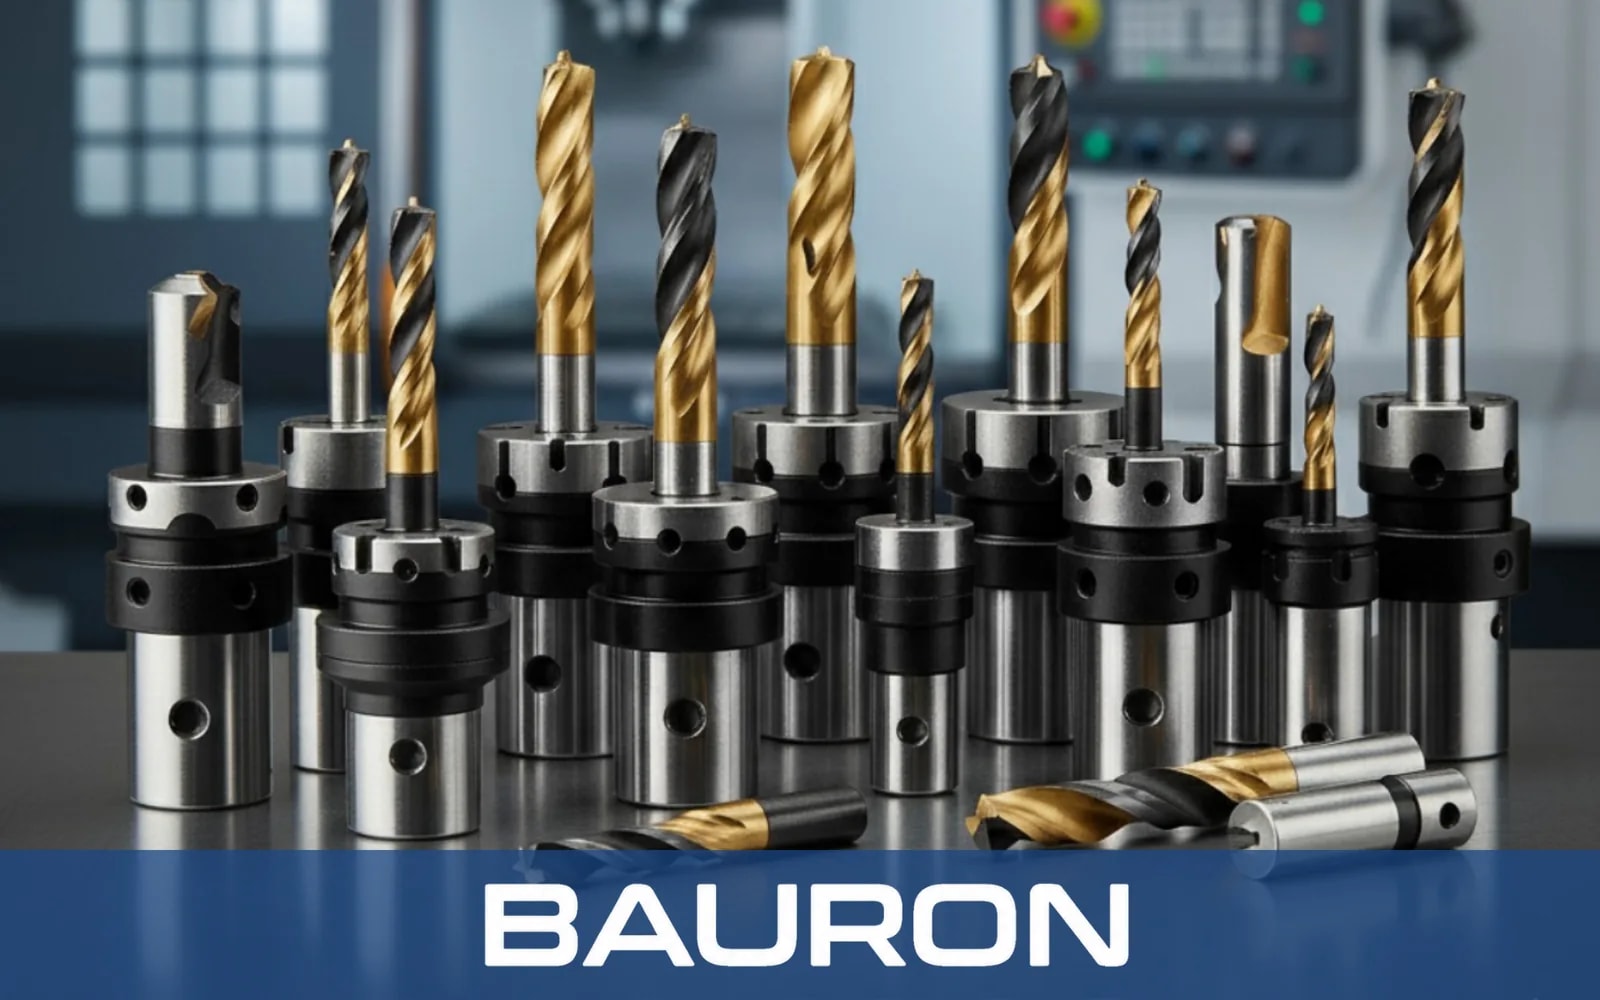
Le perçage est souvent l'opération la plus fréquente sur une pièce, si bien que de petits gains s'additionnent vite. Les gammes de forets modernes vont bien au-delà du foret hélicoïdal. Elles comprennent des forets à pointer et à centrer, des forets étagés, des micro-forets, des forets à lamer, des forets pour trous profonds et des forets canon.
L'avancée la plus marquante est l'arrosage interne. Le liquide de coupe acheminé à travers le corps du foret évacue les copeaux du fond du trou et refroidit l'arête de coupe. La gamme en carbure monobloc et en HSS-Co de Bauron couvre plus de 25 types de forets, dont des modèles à arrosage interne pour le perçage profond de 8xD à 30xD.
Fraises : plus de géométries pour chaque matière
Les fraises usinent des profils, des poches, des rainures et des surfaces 3D. La gamme actuelle comprend des fraises à bout plat, à bout sphérique, à rayon d'angle, à brise-copeaux, coniques à bout sphérique et de forme, ainsi que des fraises à queue d'aronde, à rainure de clavette et à chanfreiner.
Le nombre de dents est l'un des choix les plus importants. Les modèles à deux et trois dents offrent des goujures plus larges pour loger les copeaux, ce qui convient à l'aluminium et aux métaux non ferreux. Un nombre de dents plus élevé, jusqu'à 12, apporte robustesse et qualité de finition sur les aciers trempés et prétraités. Les géométries à brise-copeaux fractionnent les copeaux longs pour permettre des passes d'ébauche plus agressives.
Alésoirs : des alésages justes du premier coup
Lorsqu'un trou percé n'est pas assez précis, un alésoir le finit à la cote. Les alésoirs machine et les alésoirs à mandrin, les modèles à goujures droites et à goujures hélicoïdales, ainsi que les alésoirs pilotés, étagés, à coquille, coniques et réglables répondent chacun à un problème d'alésage différent.
Pour les ajustements de précision comme les goupilles cylindriques et les logements de roulements, la précision d'alésage H7 est l'objectif courant. Les alésoirs Bauron en HSS, HSS-Co et carbure monobloc atteignent la qualité H7, avec des diamètres et des classes de tolérance spécifiques sur demande.
Tarauds : un taraudage précis et fiable
Un taraud cassé peut envoyer au rebut une pièce presque terminée : la conception du taraud est donc déterminante. Les tarauds à entrée hélicoïdale poussent les copeaux vers l'avant dans les trous débouchants. Les tarauds à goujures hélicoïdales remontent les copeaux hors des trous borgnes. Les tarauds par déformation refoulent la matière au lieu de la couper, ce qui crée des filetages plus résistants sans aucun copeau.
Les filetages métriques standard (M), UNC et UNF couvrent la plupart des besoins. Les pièces destinées à l'aéronautique, à l'énergie et aux circuits de fluides nécessitent souvent des filetages métriques à pas fin, UNJ, Acme ou NPT, et c'est là qu'interviennent les tarauds sur mesure.
Besoin d'aide pour choisir le bon outil ? Posez une question à un ingénieur Bauron ou concevez votre propre outil.
Outillage CNC de précision : des tolérances plus serrées, de meilleures pièces
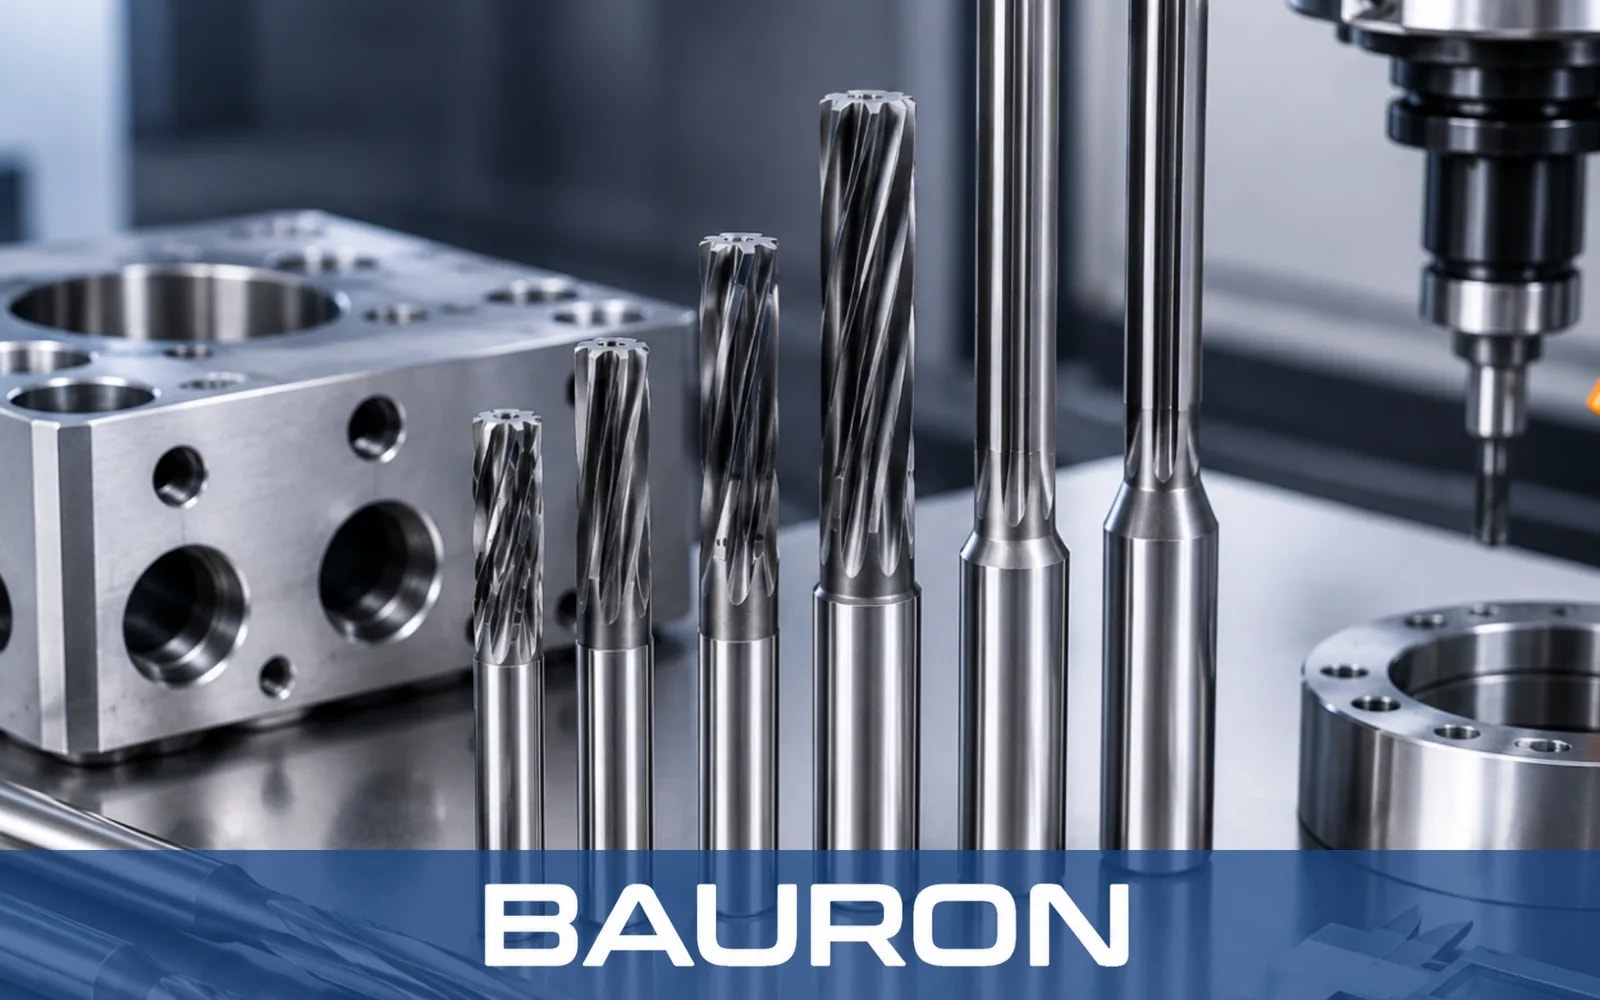
La précision d'une pièce finie commence par la précision de l'outil. Le faux-rond, une erreur de diamètre ou une arête irrégulière sur l'outil se reproduisent directement sur chaque pièce qu'il usine.
Rectification CNC 5 axes
Les rectifieuses d'outils modernes travaillent sur cinq axes à commande numérique. Elles peuvent produire des formes de goujures complexes, des angles d'hélice variables et des profils à plusieurs étages avec une précision reproductible. C'est ce qui rend les outils de forme et les outils étagés réalisables à un coût raisonnable.
Grâce à la rectification 5 axes et à une maîtrise rigoureuse du procédé, Bauron tient des tolérances jusqu'à ±0,0025 mm (±0,0001 pouce, soit 2,5 microns) sur certaines caractéristiques critiques des outils.
Contrôle et métrologie
Une tolérance n'a de sens que si elle est mesurée. L'outillage CNC de précision doit être vérifié sur des machines à mesurer tridimensionnelles (MMT) et des projecteurs de profil, qui contrôlent les diamètres, les profils et la géométrie des arêtes par rapport à la conception.
Des systèmes qualité certifiés apportent un niveau de confiance supplémentaire. La production de Bauron est certifiée ISO 9001:2015 : le contrôle et la traçabilité suivent un processus documenté et audité.
Pourquoi c'est important à l'atelier
Des tolérances d'outil plus serrées apportent des bénéfices que les acheteurs peuvent mesurer. Les pièces sont conformes dès le premier contrôle. Les outils s'usent de façon régulière, ce qui rend leur durée de vie plus prévisible. Et lorsqu'un outil est remplacé, le nouveau coupe exactement comme le précédent, ce qui signifie moins de nouvelles mesures et moins de corrections d'outil entre les lots.
La conception d'outils sur mesure passe au numérique
Pendant des années, commander un outil de coupe spécial impliquait des croquis, des courriels et des semaines d'allers-retours. Les choses changent rapidement. Les configurateurs en ligne permettent désormais aux ingénieurs de spécifier des outils de coupe CNC sur mesure en quelques minutes.
La plateforme de conception d'outils sur mesure de Bauron en est un bon exemple. Les clients configurent des fraises, des forets, des tarauds et des alésoirs au moyen de formulaires en ligne visuels, en choisissant des paramètres tels que le diamètre, la longueur, la conception des goujures, les options d'arrosage, le type de filetage, le pas, la tolérance et le revêtement. Chaque demande est ensuite examinée par un ingénieur Bauron avant la fabrication.
Cette revue par un ingénieur est l'élément essentiel. Un configurateur rend l'outillage accessible, mais un ingénieur expérimenté détecte des problèmes qu'un formulaire ne peut pas voir : par exemple une longueur de goujure qui provoquera du broutement, ou un revêtement inadapté à la matière de la pièce.
Un outil sur mesure mérite d'être envisagé lorsque :
- Un seul outil pourrait remplacer deux ou trois opérations, comme un foret étagé qui perce et chanfreine en une seule passe.
- Une pièce exige un diamètre, un filetage ou un profil non standard.
- Les outils standard s'usent trop vite dans une matière difficile.
- Des formes profondes ou difficiles d'accès nécessitent des longueurs ou une portée spéciales.
Regrouper plusieurs opérations dans un outil sur mesure réduit les changements d'outil et le temps de cycle. En production, ces secondes gagnées sur chaque pièce deviennent vite des heures par semaine.
De la production en petite série à la production en grande série
La meilleure stratégie d'outillage dépend du nombre de pièces que vous produisez. Les mêmes outils d'usinage CNC peuvent être la bonne réponse pour un prototype et la mauvaise pour une série de production.
| Production en petite série | Production en grande série | |
|---|---|---|
| Travaux types | Prototypes, séries pilotes, commandes d'outils à l'unité | Production récurrente, milliers de pièces |
| Priorité de l'outillage | Flexibilité et délais courts | Coût par pièce et durée de vie de l'outil |
| Choix des outils | Outils standard polyvalents, petits lots sur mesure | Outils sur mesure optimisés, opérations combinées |
| Points de vigilance | Temps de réglage et première pièce bonne | Régularité d'un lot d'outils à l'autre |
Production en petite série
En prototypage et en petites séries, la rapidité et la flexibilité priment. Les ingénieurs ont besoin d'outils rapidement, souvent en petites quantités, et la conception peut encore évoluer. Des outils standard polyvalents couvrent la plupart des formes, et de petits lots d'outils sur mesure comblent les manques.
Pouvoir commander un seul outil sur mesure, plutôt qu'un lot minimum, rend la production en petite série bien plus réaliste.
Production en grande série
À l'échelle de la production, chaque seconde de temps de cycle et chaque changement d'outil sont multipliés par des milliers. Les outils sur mesure qui combinent plusieurs opérations, les revêtements adaptés à la matière et une durée de vie d'outil prévisible permettent alors de réaliser de véritables économies.
La régularité devient elle aussi essentielle. Chaque nouvelle commande d'un outil doit couper exactement comme la précédente, afin que les procédés restent stables sans nouvelle qualification.
Un seul partenaire sur tout le cycle de vie
La voie la plus simple consiste à travailler avec un fournisseur capable d'accompagner les deux extrêmes. Bauron s'appuie sur les capacités de Norck, fabricant de pièces de précision, pour proposer une production à la demande, des prototypes en petite série et des outils à l'unité jusqu'aux commandes récurrentes en grande série. Un outil validé sur le prototype peut passer directement en production.
Demandez un devis pour votre prochaine commande d'outillage.
Durabilité, perspectives et défis
Durabilité
Les outils de coupe utilisent des matières premières précieuses, et leur fabrication consomme beaucoup d'énergie. Le moyen le plus simple de réduire cet impact est de fabriquer des outils qui durent plus longtemps, afin d'en produire, d'en expédier et d'en jeter moins.
Les outils usés peuvent souvent être réaffûtés et remis en état au lieu d'être remplacés, et les vieux outils peuvent être recyclés. Les outils qui amènent le liquide de coupe directement à l'arête de coupe aident aussi l'atelier à en consommer moins.
Défis
Le secteur doit encore surmonter quelques obstacles majeurs :
- Des matières plus difficiles: Les pièces aéronautiques et celles d'autres industries exigeantes font appel à des métaux très durs qui usent rapidement les outils.
- Des pièces plus petites: Les pièces médicales et électroniques nécessitent des outils minuscules, fragiles et difficiles à contrôler.
- Moins d'experts: Le choix du bon outil pour une opération repose encore sur des ingénieurs expérimentés, et ils ne sont pas assez nombreux.
- Approvisionnement et prix: Le coût et les délais de livraison des matières premières peuvent évoluer rapidement.
Et ensuite ?
La prochaine grande étape viendra de machines plus intelligentes. Les machines savent désormais détecter l'usure d'un outil et le remplacer avant qu'il ne casse. Les programmeurs peuvent aussi tester une opération à l'écran avec une copie numérique exacte de l'outil avant d'usiner du vrai métal.
Les outils de conception en ligne faciliteront aussi la commande d'outils sur mesure. Avec un ingénieur qui vérifie chaque conception, un outil fabriqué pour une opération précise devient aussi simple à acheter qu'un outil standard.
Conclusion
Les outils de coupe CNC ont davantage évolué ces dernières années que beaucoup d'ateliers ne l'imaginent. De meilleures nuances de carbure et de meilleurs revêtements, la rectification 5 axes, le contrôle au micron près et la conception sur mesure en ligne se traduisent par des cycles plus rapides, une durée de vie d'outil plus longue et des pièces plus précises.
Que vous validiez un prototype ou produisiez des milliers de pièces par mois, le bon outillage CNC de précision fait la différence. S'associer à un fabricant de pièces de précision expérimenté vous permet de passer de la petite à la grande série avec les mêmes outils de confiance.
Vous souhaitez moderniser votre outillage ? Concevez votre outil de coupe CNC sur mesure avec Bauron, ou contactez nos ingénieurs pour choisir le bon outil.